 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语
Не стесняйтесь обращаться к нам, когда вам понадобится!
 ГЛАВНАЯ / Новости / Новости отрасли / Многоосевая обработка: виды, преимущества и как правильно выбрать оборудование
Многоосевая обработка: виды, преимущества и как правильно выбрать оборудование
 23.09.2026
 Новости отрасли
Компания QC только что отклонила третью партию отливки коллектора, поскольку два наклонных отверстия не совпадают. Этот отказ стал моментом, когда большинство механических мастерских начинают читать о многоосной обработке. Когда заготовку необходимо повторно зажать, чтобы получить угловые или изогнутые элементы, каждая новая установка снова приводит к ошибкам выравнивания, износу приспособления и ошибкам оператора. Многоосная обработка удерживает деталь в одном зажиме и позволяет инструменту достигать ее с нескольких направлений, поэтому производители аэрокосмической и медицинской промышленности используют ее на протяжении десятилетий. Непосредственным результатом являются ужесточение допусков и сокращение сроков выполнения заказов; больший результат — это предсказуемый, правильный на первой части процесс. Тем не менее, станок — это только половина решения: траектории движения инструмента CAM, крепление заготовки и опыт программиста решают, действительно ли дополнительные оси оправдают себя.
Контент
- 1 Что на самом деле означает многоосевая обработка
- 2 Как многоосевая обработка меняет подход к настройке
- 3 Когда многоосевая обработка окупается
- 4 Многоосевая токарная обработка: где сходятся обрабатывающие центры и токарные станки
- 5 Что проверить перед покупкой многоосного станка
- 6 Производственная реальность: чего не решает многоосность
Что на самом деле означает многоосевая обработка
Станки с ЧПУ описывают движение координатными осями. Три линейные оси — это X, Y и Z. Ось вращения, вращающаяся вокруг X, — это ось A, вокруг Y — ось B, а вокруг Z — ось C. Когда машина объединяет линейные оси хотя бы с одной поворотной осью, она становится многоосной машиной. В большинстве четырехосных станков используется поворотный стол по оси C; пятиосные станки добавляют наклонную шпиндельную головку, наклонный стол или и то, и другое. Фраза 3 2 относится к пятиосному станку, используемому в режиме позиционирования, где поворотные оси перемещаются под углом и фиксируются, а затем режут так же, как и трехосный станок.
В таблице ниже сравниваются конфигурации, которые доминируют в мастерских, и компромиссы, которые приносит каждая из них:
| Конфигурация | Движение | Типичные детали | Основная сила | Берегись |
|---|---|---|---|---|
| 3-осевой | X, Y, Z линейные | Простые призматические детали, пластины, карманы | Самая низкая стоимость, простое программирование | Угловые функции по-прежнему требуют дополнительных настроек. |
| 4-осевой (3 1) | X, Y, Z плюс одна поворотная ось | Изогнутые пазы, корпуса редукторов, длинные профили | Вращательное движение за умеренную цену | Длина детали ограничена диаметром стола |
| 5-осевой 3 2 | X, Y, Z плюс две поворотные оси | Кронштейны с угловыми отверстиями, пресс-формы | Достигает пяти сторон за одну установку | Не хватает настоящей одновременной пятиосевой резки. |
| 5-осевой одновременный | X, Y, Z плюс интерполированные поворотные оси | Крыльчатки, лопатки турбин, органические формы | Лучшее качество поверхности и время цикла | Самое дорогое в программировании и проверке |
| Многозадачный токарный центр | Ось X, Z, Y, C, второй шпиндель | Валы с фрезерованными лысками, поперечными отверстиями, эксцентриками | Вся деталь выполнена за один цикл | Требуются приводные инструменты и возможность работы по оси Y. |
Как многоосевая обработка меняет подход к настройке
Добавление осей не просто добавляет движение; это меняет систему отсчета. На 3-осном станке наклонное отверстие создается путем размещения заготовки на наклонном приспособлении, поэтому положение отверстия зависит от того, насколько точно это приспособление зажато. На многоосном станке станок сам поворачивает деталь или инструмент на запрограммированный угол, и единственной исходной точкой, которая имеет значение, является калиброванное положение вращения. Ошибка крепления перестает накапливаться.
Производственная последовательность также меняет форму:
- Смоделируйте деталь в CAD и преобразуйте ее в CAM, определяя каждую деталь в одной системе координат.
- Моделируйте всю программу, включая вращательное движение, зазор между держателями инструментов и перемещение стола.
- Зажмите заготовку один раз и проверьте или укажите ее контрольные кромки.
- Запустите цикл; станок автоматически позиционирует поворотные оси между резами.
- Проверяйте готовые элементы в той же системе координат, поскольку ничего не было перезажато.
Увеличение допуска достигается за счет снятия зажимов. Деталь, обработанная после третьего повторного зажима, несет в себе накопленную ошибку всех предыдущих настроек. При обработке в исходном зажиме исходная точка остается идентичной, поэтому в мастерских, обеспечивающих повторяемость 0,01 мм, остается меньше бракованных деталей, даже если время цикла практически не меняется.
Когда многоосевая обработка окупается
Не каждой детали требуется пять осей. Кандидаты, как правило, имеют несколько общих характеристик: наклонные отверстия, изогнутые поверхности направляющих, наклонные стенки формы или прерывистые резы, требующие постоянной ориентации инструмента. Следующие пять семейств частей являются наиболее сильными кандидатами:
- Конструктивные детали аэрокосмической отрасли – тонкостенные кронштейны, корпуса клапанов и фитинги с наклонными отверстиями; прототипы и серийные детали имеют одинаковую точность за одну установку.
- Компоненты пресс-форм и штампов – сердечники, вставки и электроды с черновыми поверхностями, где чистовая обработка по пяти осям позволяет избежать следов ступенек, оставленных при повторном зажиме.
- Медицинские имплантаты и инструменты – изогнутые титановые профили и отверстия под сложным углом, где стабильное расположение защищает чувствительную геометрию.
- Детали трансмиссии автомобилей и мотоциклов – соединительные кронштейны, оборудование двигателя и педальные коробки, которые меняются в зависимости от версии и требуют быстрого повторного использования.
- Гидравлические и энергетические компоненты – Корпуса клапанов и соединители с отверстиями с поперечными отверстиями, которые должны сходиться в середине материала без смещения.
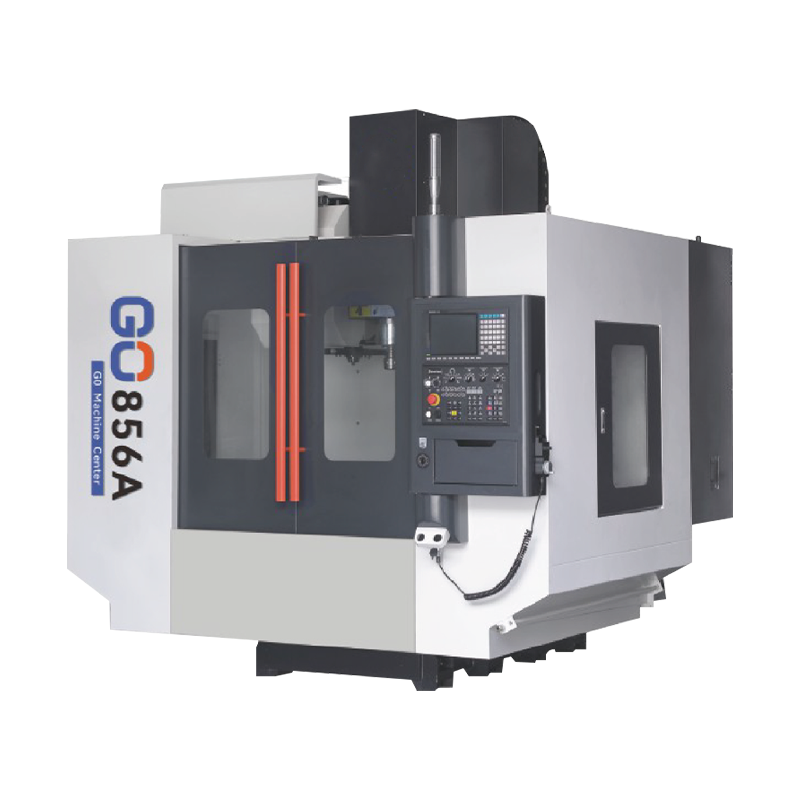
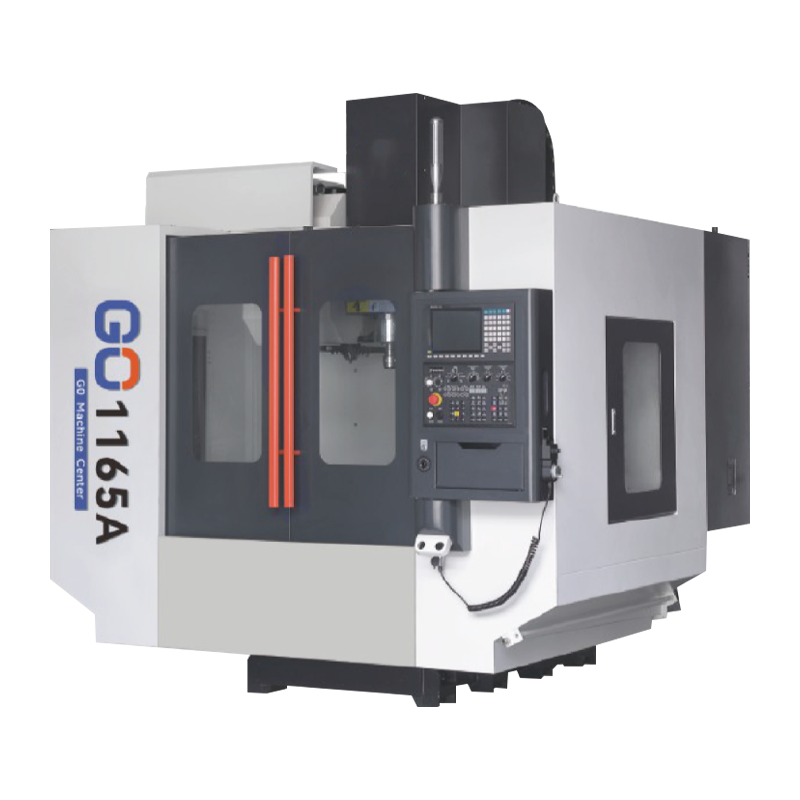 Высокоскоростной обрабатывающий центр для тяжелых условий эксплуатации 1165A для жесткого фрезерования Этот сверхмощный обрабатывающий центр имеет широкую базу, направляющие с большим пролетом и шариковые винты с предварительным натяжением, обеспечивающие жесткость во время фрезерования с поворотным столом, что делает его хорошим выбором, когда длинные инструменты требуют стабильной резки. Посмотреть продукт →
Что касается фрезерования, жесткость определяет, обеспечивает ли поворотный стол номинальную точность. Легкий VMC может прогибаться, когда длинный инструмент висит над вращающимся приспособлением; обрабатывающий центр для тяжелых условий эксплуатации с высокоскоростным шпинделем, такой как 1165A, поглощает эту нагрузку и удерживает острие инструмента в устойчивом положении, пока стол наклоняется и вращается.
Многоосевая токарная обработка: где сходятся обрабатывающие центры и токарные станки
В большинстве вводных статей о многоосной обработке говорится о фрезерных центрах, но наибольшее сокращение наладок часто происходит на стороне токарной обработки. Современный многоосный токарный станок добавляет ось C на главный шпиндель, ось Y на револьверную головку и часто второй шпиндель. Вал, который раньше требовал трех операций: зажима, перемещения подшпинделя, а затем отдельного фрезерного центра, теперь может быть обработан за один цикл.
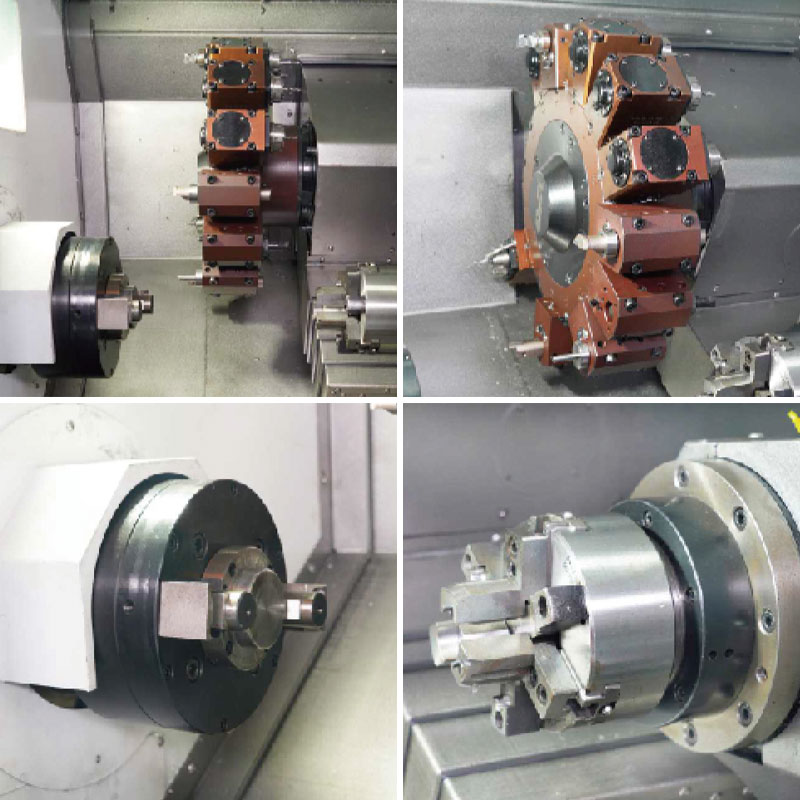 Двухшпиндельный автоматический стыковочный токарный станок NC-106DS Благодаря автоматической передаче заготовки между главным и вспомогательным шпинделями этот центр обрабатывает оба конца вала за один цикл, уменьшая ошибки зажима и поддерживая токарную обработку, сверление, расточку, фрезерование и нарезание резьбы для сложных деталей. Посмотреть продукт →
Двухшпиндельная конструкция развивает эту идею. При автоматической стыковке деталь перемещается от главного шпинделя к вспомогательному шпинделю без остановки программы. Оба конца вала обрабатываются в одном и том же цикле, поэтому элементы второй операции ссылаются на исходную точку первой операции, а не на новый зажим. Вот почему двухшпиндельное решение для автоматической стыковки стал стандартным решением для сложных валов с элементами на обоих концах.
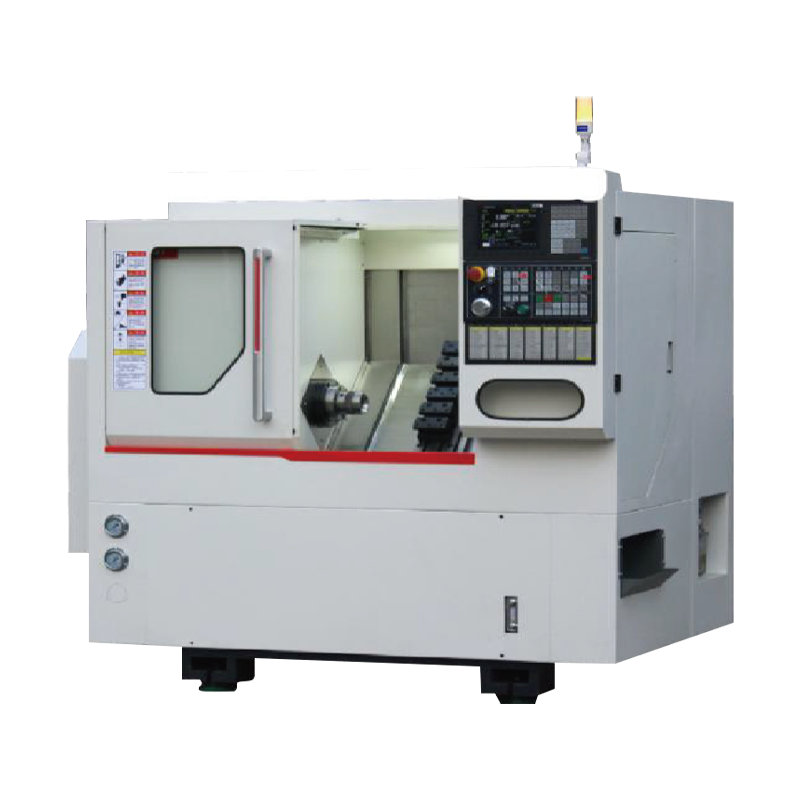 Многофункциональный токарный центр T36P со сверлением и растачиванием Этот станок сочетает в себе токарную обработку, сверление и растачивание за один установ, используя жесткую конструкцию для тяжелого резания. Встроенный шпиндель и съемный резервуар для охлаждающей жидкости подходят для изготовления высокопроизводительных деталей, требующих поперечных отверстий или эксцентриковых элементов. Посмотреть продукт →
Та же логика применима к отверстиям, пазам и лыскам. Токарный центр с возможностью сверления и растачивания, такой как T36P, сочетает в себе диаметры обработки со сверлением поперечных отверстий, фрезерованием пазов и эксцентриковым расточкой. Деталь остается зажатой, пока револьверная головка перемещается между операциями, поэтому соотношение между диаметром обточки и просверленным отверстием контролируется станком, а не дополнительной настройкой.
Что проверить перед покупкой многоосного станка
Станок с большим количеством осей автоматически не улучшает цех. Эти пять проверок предотвращают наиболее распространенные ошибки при покупке:
| Проверить | Почему это важно |
|---|---|
| CAM-постпроцессор | Многоосный станок бесполезен без проверенного постпроцессора; проверьте это на реальном контроле, прежде чем подписывать. |
| Точность поворотной оси | Таблицы червячных передач показывают люфт, а таблицы с прямым приводом стоят дороже; запросите заявленные значения люфта и точности позиционирования. |
| Управление и моделирование | Пятиосные циклы требуют высокоскоростного прогнозирования и предотвращения столкновений; операторам нужны эти инструменты для безопасной работы. |
| Бюджет приспособлений и инструментов | Поворотные столы, опорные плиты и специальные зажимы составляют значительную долю стоимости станка; включите их в свою рентабельность инвестиций. |
| Обучение и обслуживание | Многоосное программирование — это отдельный навык; подтвердите, что поставщик может обучить ваших программистов и обеспечить удаленную диагностику. |
Для многих мастерских наиболее практичным первым шагом к многоосной работе является горизонтальный токарный центр с приводным инструментом, поскольку валы, фланцы и шпиндели обычно требуют углового фрезерования и сверления, которых токарный центр может достичь за один зажим.
Производственная реальность: чего не решает многоосность
Многоосная обработка заслуживает своей репутации, но она также сопряжена с ограничениями, которые проявляются после установки. Пять самых распространенных сюрпризов:
- Время CAM перемещается в офис – создание и проверка одновременных траекторий инструмента занимают больше времени, чем трехосные программы, которые они заменяют.
- Время цикла может увеличиться – один станок, выполняющий работу, ранее распределенную по трем шпинделям, означает, что станок простаивает, пока инструменты индексируются и перемещается деталь.
- Риск столкновения выше – поворотные столы и длинные держатели инструментов уменьшают зазор, поэтому моделирование является обязательным, а не факультативным.
- Рабочий конверт сжимается – поворотный стол поднимает деталь, и высокие детали могут удариться о переднюю часть шпинделя до того, как стол завершит свое перемещение.
- Изменения навыков оператора – процедуры измерения, настройки инструмента и контроль в процессе обработки имеют большее значение, чем обычный опыт механической обработки.
Практический подход состоит в том, чтобы направить многоосную работу на станки, где стоимость оси оправдана, а простые призматические детали оставить на простом трехосном оборудовании. Магазины, которые управляют смешанным ассортиментом, намеренно получают максимальную прибыль от обоих типов машин.
Полезное упражнение: возьмите три самые проблемные детали в магазине, посчитайте, сколько комплектаций им нужно сегодня, и оцените те же детали с помощью четырехосных и пятиосных котировок. Если количество установок упадет с четырех до одного, экономическое обоснование строится само собой. После этого вопрос спецификации становится проще: какая мощность вращения, какая скорость шпинделя и какой постпроцессор CAM. Многоосная обработка не является отдельной категорией производства; это просто нормальное решение для деталей, которые невозможно обработать за один квадрат.
Авторское право © Ningbo Hongjia CNC Technology Co., Ltd.
