 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语

Не стесняйтесь обращаться к нам, когда вам понадобится!
 ГЛАВНАЯ / Новости / Новости отрасли / Руководство по покупке фрезерного станка: типы станков, основные характеристики и советы по выбору для магазинов
Руководство по покупке фрезерного станка: типы станков, основные характеристики и советы по выбору для магазинов
 07.10.2026
 Новости отрасли
Контент
- 1 Что на самом деле делает фрезерный станок
- 2 Четыре структурных типа и с чем работает каждый из них
- 3 Технические характеристики, которые действительно влияют на цену
- 4 Фрезерование или токарная обработка: подберите станок к детали
- 5 Компоненты, определяющие долгосрочную точность
- 6 Четыре ошибки, которые покупатели продолжают повторять
- 7 Где традиционный фрезерный станок все еще имеет смысл
- 8 Приемочные испытания и ежедневный уход
- 9 Верните его в машину на полу
Что на самом деле делает фрезерный станок
Фрезерный станок удаляет материал с помощью многозубой вращающейся фрезы, в то время как заготовка остается прижатой к столу. Это единственное предложение отделяет фрезерование от токарной обработки: на токарном станке деталь вращается, а инструмент стоит на месте; на фрезерном станке инструмент вращается и деталь подается мимо него.
Эта разница определяет, что каждая машина делает хорошо. Поскольку фрезерование представляет собой прерывистый рез, при котором каждая кромка пластины зацепляется только на часть оборота, при нем обрабатываются лыски, пазы, карманы, уступы, шпоночные канавки и фасонные поверхности. Круглые, осесимметричные детали по-прежнему подлежат обработке на токарном станке.
Большинство современных станков управляются ЧПУ по трем-пяти осям. Трехосные модели перемещаются только по осям X, Y и Z. В четырех- и пятиосных моделях добавлена одна или две поворотные оси, что позволяет обрабатывать несколько поверхностей за один установ и исключает ошибку повторного зажима в процессе.
Четыре структурных типа и с чем работает каждый из них
Прежде чем сравнивать количество ходов и осей, определите направление шпинделя. Он определяет эвакуацию стружки, то, как фреза достигает детали и какую часть реза действительно может видеть оператор.
| Тип | Шпиндель | Типичная работа | Основное ограничение |
|---|---|---|---|
| Вертикальный | Вертикальный, Z axis downward | Торцы, карманы, поверхности формы, сверление и нарезание резьбы | Эвакуация стружки из глубоких полостей |
| Горизонтальный | Горизонтальный | Долбление, коробчатые боковые поверхности, удаление тяжелого материала | Удержание и просмотр менее удобны |
| Универсальный | Регулируемая или поворотная головка | Угловые элементы, несколько граней в одной установке | Несколько меньшая жесткость, чем у специальной конструкции. |
| Двойная колонна | Вертикальный, carried on a bridge | Крупные детали, большие расстояния перемещения | Площадь помещения и стоимость покупки |
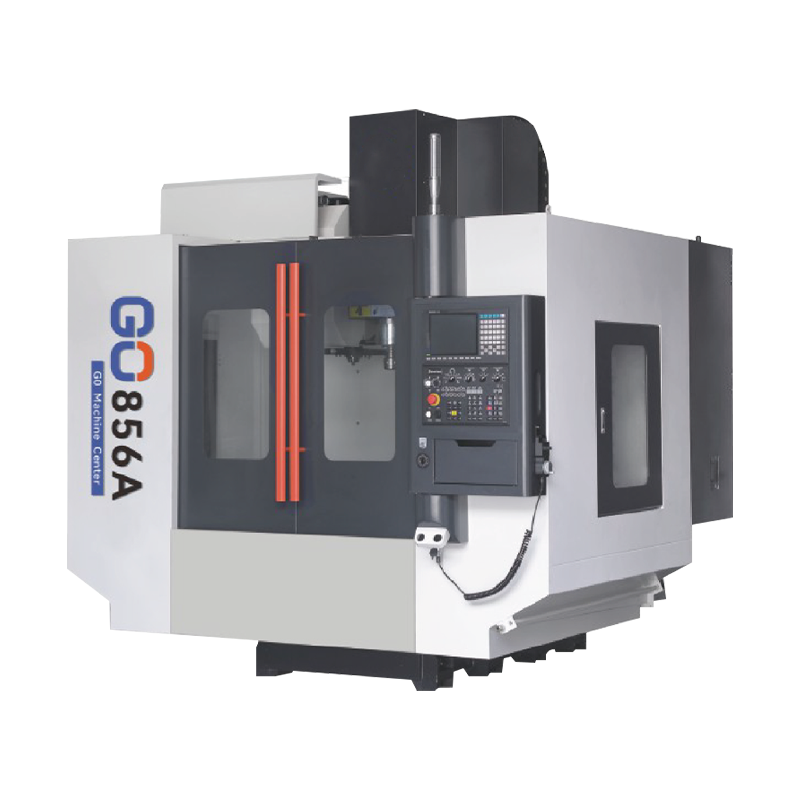
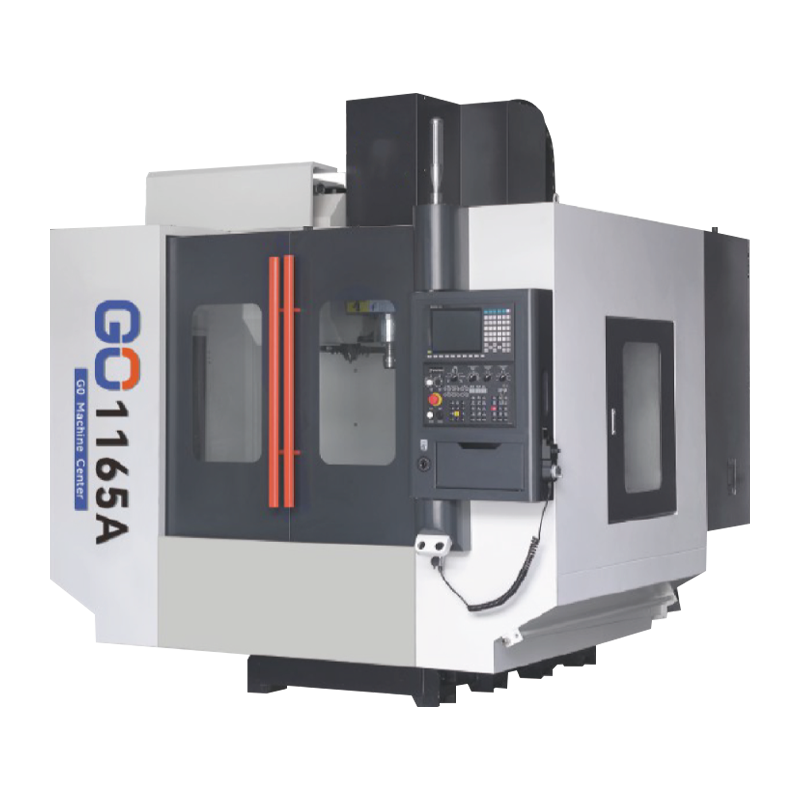
Вертикаль используется по умолчанию для общей работы. Оператор смотрит прямо в зону резания, фиксация заготовки проста, а поворотный стол с четвертой осью можно добавить позже, не перестраивая станок. Именно эта комбинация является причиной того, что вертикальный обрабатывающий центр несет на себе большую часть ежедневной фрезерной нагрузки в обычной мастерской.
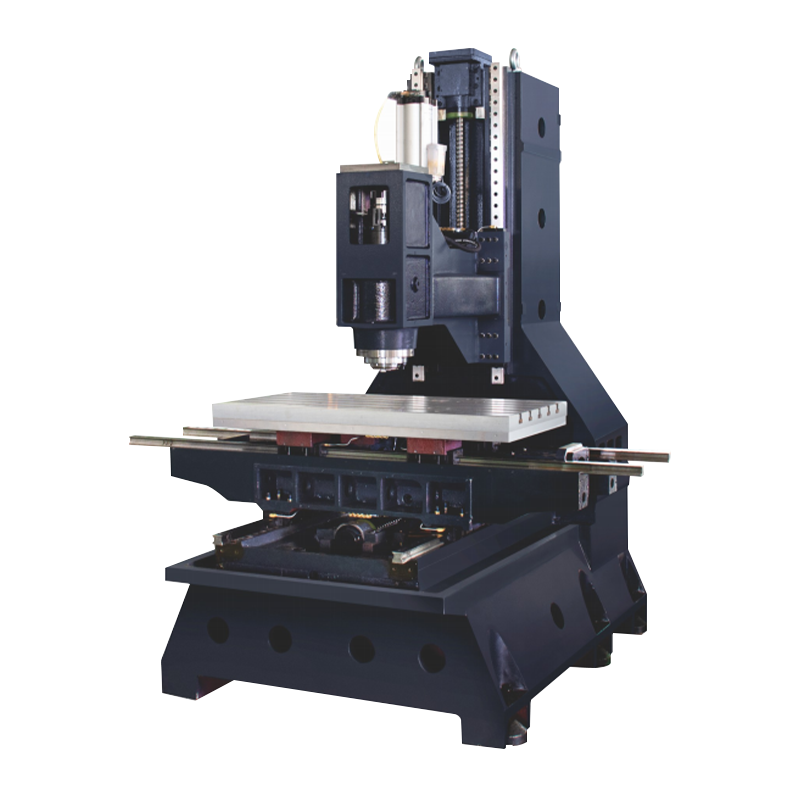 Вертикальный Machining Centre Вертикальный обрабатывающий центр — это высокопроизводительное обрабатывающее оборудование с ЧПУ, подходящее для точной обработки сложных деталей. Он использует высокоточный шар уровня C3... Посмотреть продукт →
Технические характеристики, которые действительно влияют на цену
Две машины могут иметь одинаковый ход по оси X, но при этом различаться в два раза по цене. Разрыв находится ниже основного показателя поездок. Проверьте эти пункты один за другим:
- Размер стола и полезный ход. Вычтите пространство, занимаемое тисками, приспособлениями и любым поворотным столом. Ход X 800 мм с приспособлением 150 мм оставляет на деталь примерно 650 мм.
- Конус шпинделя и мощность. BT40 подходит для большинства работ средней сложности. Номинальный крутящий момент BT50 и выше подходит для тяжелого съема стали.
- Диапазон скоростей шпинделя. Высокая максимальная скорость полезна для инструментов малого диаметра и алюминия, но производительность черновой обработки определяется крутящим моментом в нижней части диапазона.
- Ускоренный ход и скорость подачи резания. Быстрые скорости сокращают время воздушной резки; Скорость подачи при резании должна указываться при заданной глубине резания, а не изолированно.
- Точность позиционирования и повторения позиционирования. Это два отдельных номера. Точность повторения определяет согласованность партии; Точность позиционирования определяет, насколько близко инструмент достигает запрограммированной точки.
- Емкость магазина инструментов и время замены. Маленький магазин означает частые остановки, а время от стружки к струге накапливается в течение смены.
- Система ЧПУ и управляемые оси. Подтвердите при принятии, какие функции включены, вместо того, чтобы принимать обещание, что их можно будет добавить позже.
- Удаление стружки и обработка СОЖ. В глубоких карманах и при развертывании скопление стружки приводит к появлению дефектов раньше, чем изнашивание инструмента.
Фрезерование или токарная обработка: подберите станок к детали
Покупатели часто выбирают оборудование, основываясь на том, что уже есть на полу, а не на геометрии перед ними. Более безопасный порядок мышления начинается с части:
- Вращающиеся детали, такие как валы, втулки, фланцы и фитинги, быстрее всего обрабатываются на токарном станке или станке. горизонтальный токарный центр .
- Призматические детали, такие как пластины, корпуса, кронштейны и вставки пресс-форм, подлежат фрезерному станку.
- Детали, сочетающие обе функции, такие как корпус клапана с фрезерованными колодками, требуют либо двух операций, либо одного прохода на токарно-фрезерной платформе.
Если один и тот же станок должен охватывать оба семейства, более практичной отправной точкой будет трехосный вертикальный фрезерный станок. Если рабочая нагрузка в основном связана с валовым производством, то покупка мельницы в первую очередь — это просто неправильный порядок покупки.
Компоненты, определяющие долгосрочную точность
Первоначальная точность достигается за счет сборки. Точность по истечении пяти лет зависит от самих деталей. Ниже перечислены вопросы, о которых стоит спросить поставщика, ранжируя их по влиянию на готовую поверхность:
- Шпиндель в сборе. Расположение подшипников, предварительный натяг и температурные характеристики определяют, будет ли качество поверхности сохраняться на верхнем уровне диапазона скоростей.
- Направляющие. Коробчатые направляющие выдерживают большие режущие нагрузки; линейные рельсы позволяют быстрее преодолевать пороги и дольше сохранять точность. Выбор должен зависеть от типа стрижки, а не от общих предпочтений.
- Шариковые винты. Класс предварительной нагрузки и ход влияют на люфт и на то, насколько повторяемо ось возвращается в положение.
- Отливки. Железо со смолой и песком, правильно состаренное и пропорциональное, гасит вибрацию. Световая станина передает его, а результат проявляется в виде следов на заготовке.
- Система ЧПУ. Система управления решает, какие циклы доступны и как машину можно расширить в дальнейшем.
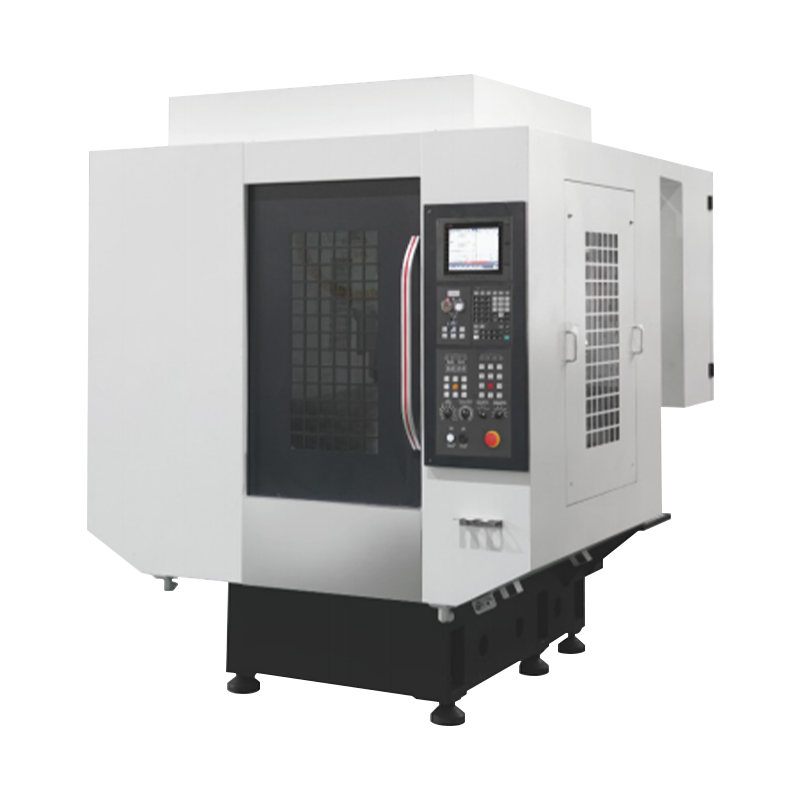
Для больших и тяжелых заготовок конструкция переходит в мостовую конструкцию, в которой шпиндель переносится на поперечной балке, а стол остается неподвижным, поэтому станку не приходится перемещать массу детали.
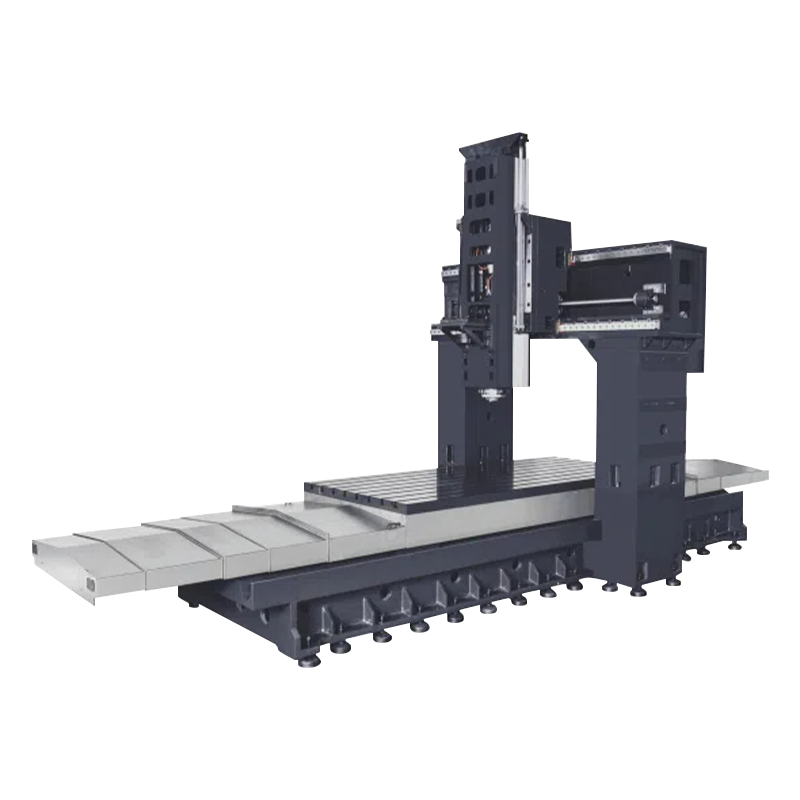 Двухколонный обрабатывающий центр В станках для сверления и нарезания резьбы используются высококачественные конфигурации, такие как шариковые винты класса Gintech PMI, Shangyin HIWIN или THK C3, подшипники класса P4, подшипники Speedcn... Посмотреть продукт →
Четыре ошибки, которые покупатели продолжают повторять
- Покупаю в путешествии самостоятельно. Станок, который подходит к детали на бумаге, может не подходить к приспособлению, поворотному столу и защитным устройствам для охлаждающей жидкости.
- Выбор шпинделя по максимальной скорости. Шпиндель со скоростью 12 000 об/мин и низким крутящим моментом останавливается при резке тяжелой стали, в то время как более медленный шпиндель с более крутящим моментом выполняет ту же работу без нареканий.
- Недооценка управления стружкой и СОЖ. Захваченная стружка повторно режется при следующем проходе, что проявляется в плохой обработке и ускоренном износе пластины, а не в явном дефекте.
- Приемка результатов статической геометрии без пробного реза. Проверка геометрии подтверждает соосность, но только пробная резка на вашем собственном материале по вашим собственным параметрам подтверждает, что машина выдерживает допуски при производстве.
Где традиционный фрезерный станок все еще имеет смысл
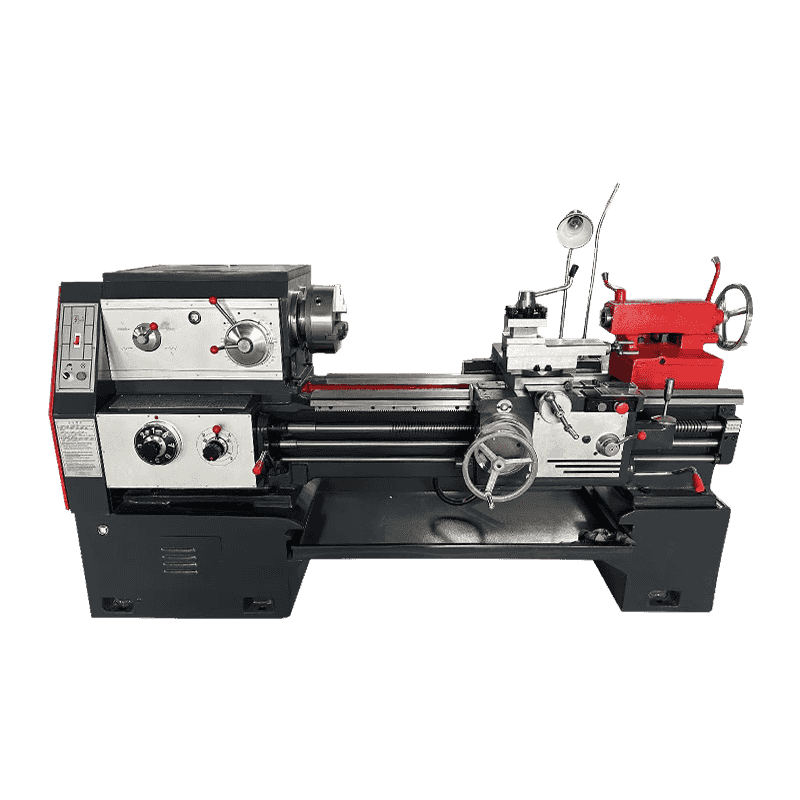
Не для каждой работы требуется ЧПУ. В мастерских по техническому обслуживанию, в цехах по обработке отдельных деталей и в учебных помещениях ручная коленная фреза с поворотной головкой и ручной подачей стоит дешевле, быстрее настраивается и к ней легче обратиться новому оператору.
Универсальный подъемно-стоечный станок этого класса обрабатывает плоские, угловые поверхности, пазы и шпоночные пазы. Он не может соответствовать повторяемости оси с сервоприводом, но там, где спрос никогда не требовал такой повторяемости, разрыв не имеет значения.
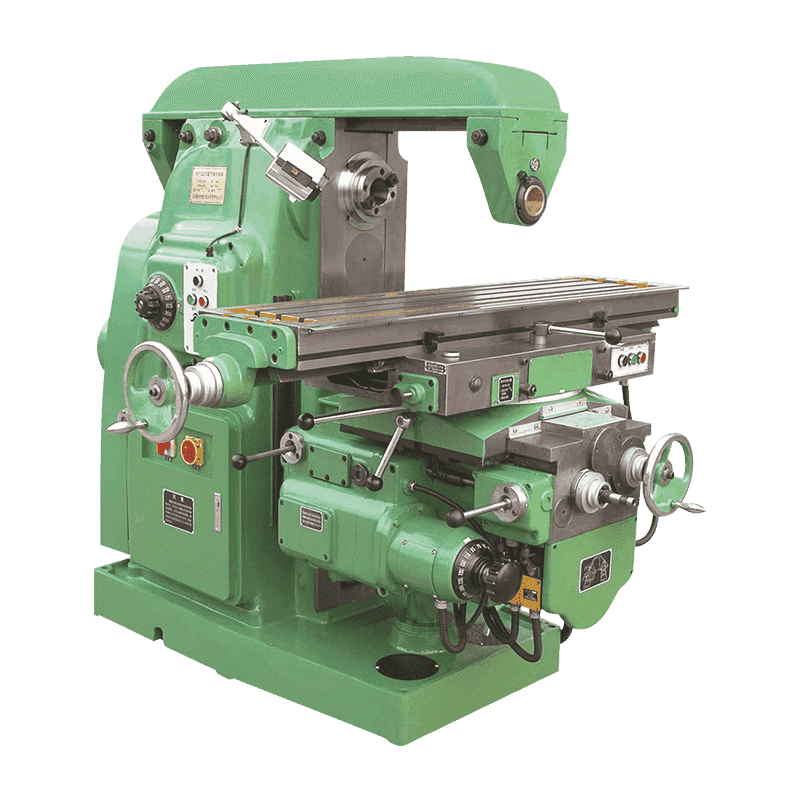 X6132 Универсальный фрезерный станок с подъемным столом Представление и использование продукта. Этот станок представляет собой прочный металлорежущий станок, станок обладает высокой жесткостью, широким диапазоном скоростей подачи и может быть ... Посмотреть продукт →
Приемочные испытания и ежедневный уход
Проведите приемку на своих частях. Образцы, поставляемые поставщиком, полезны для сравнения, но они редко воспроизводят материал, крепления или допуски реального производства.
- Проверка геометрии. Перед подписанием проверьте прямолинейность, прямоугольность и радиальное биение шпинделя в соответствии с опубликованными значениями.
- Тестовый разрез. Обработайте материал с обычными параметрами и измерьте готовую поверхность по допуску чертежа.
- Непрерывный бег. Запустите четырех-восьмичасовой цикл и наблюдайте за температурой шпинделя, дрейфом оси и точностью повторения в течение смены.
- Распорядок дня. Перед первой дневной резкой удалите стружку, проверьте смазку направляющих и проверьте концентрацию охлаждающей жидкости.
- Ежеквартальный осмотр. Проверьте люфт шарико-винтовой передачи и состояние направляющих и повторно выровняйте машину, если фундамент сместился.
Верните его в машину на полу
Фрезерный станок выбирается по трем критериям: геометрии деталей, реальному диапазону размеров, который вы будете использовать, и производительности от инструмента к инструменту, необходимой для каждой смены. Сначала определитесь с ними, и список спецификаций по большей части составит сам себя.
Ningbo Hongjia CNC производит металлорежущее оборудование с 2006 года, в каталоге которого представлены горизонтальные токарные и фрезерные центры, вертикальные токарные станки, фрезерные центры и обычные станки. Вертикальный обрабатывающий центр выполняет основную часть общефрезерных работ, двухстоечная конструкция — крупные детали, а универсальный фрезерный станок с подъемным столом заполняет пробел, где управление ЧПУ вообще не требуется.
Если вы хотите, чтобы выбор был сверен с конкретными чертежами и допусками, отправьте подробную информацию о детали, а не просматривайте только каталог. Основы производственной деятельности изложены на о ЧПУ Нинбо Хунцзя страница.
Авторское право © Ningbo Hongjia CNC Technology Co., Ltd.
