 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语


Не стесняйтесь обращаться к нам, когда вам понадобится!
 ГЛАВНАЯ / Новости / Новости отрасли / Объяснение языка кодирования ЧПУ: G-код, M-код и диалекты управления для станочников
Объяснение языка кодирования ЧПУ: G-код, M-код и диалекты управления для станочников
 14.10.2026
 Новости отрасли
Два токарных станка, стоящие рядом в одном цехе, могут запускать одну и ту же программу, но вести себя по-разному. Один элемент управления считывает G71 как цикл токарной обработки, состоящий из двух блоков, и выполняет черновую обработку детали точно так, как написано; другой ожидает вызова цикла и выдает сигнал тревоги на первой линии. Именно из-за этого пробела словосочетание «язык кодирования ЧПУ» заслуживает реального определения, а не односложного ответа.
Короткий ответ: языком кодирования ЧПУ является G-код, стандартизированный как ISO 6983, состоящий из адресных букв, описывающих движение, подачу, скорость и выбор инструмента. Вокруг этого ядра каждый конструктор элементов управления накладывает свои собственные М-коды, стандартные циклы, макропеременные и команды синхронизации. Изучите стандартное ядро и вы сможете читать практически любую программу. Выучите диалект, и вы действительно сможете управлять машиной.
Далее описывается структура блоков, коды, используемые каждый день, модальные группы и ловушки порядка внутри них, основные семейства диалектов, программирование макросов и субшпинделей, а также способы проверки работоспособности программы до того, как она коснется металла.
Контент
- 1 Из чего на самом деле состоит язык программирования ЧПУ
- 2 Анатомия единого блока
- 3 G-коды, которые вы встретите каждый день
- 4 Модальные группы и ловушки порядка внутри них
- 5 Диалекты: почему для одной и той же работы нужен разный код
- 6 Макросы, подпрограммы и работа подшпинделя
- 7 Как проверить программу, прежде чем она начнет резать металл
- 8 Что спросить перед покупкой машины
Из чего на самом деле состоит язык программирования ЧПУ
G-код несет в себе геометрию и подачу: куда движется инструмент, с какой скоростью и по какому пути. М-коды выполняют функции станка: включение и выключение шпинделя, подача СОЖ, зажим и разжим патрона, смена инструмента, задняя бабка, остановка программы. Адресные буквы обозначают параметры: X, Y и Z для позиции, F для подачи, S для скорости, T для инструмента и коррекции, N для порядкового номера.
Три детали рано застают людей врасплох. На большинстве токарных станков X программируется как диаметр, а не радиус, поэтому X50.0 обрабатывает диаметр 50 мм. Подача может осуществляться за минуту (G98) или за оборот (G99), и одно и то же значение F означает совершенно разные значения в каждом режиме. И G-код не представляет собой единый формат файла: элемент управления читает один конкретный диалект, и постпроцессор CAM должен быть написан для этого диалекта, прежде чем вывод будет запущен.
Если вы все еще развиваете беглость речи, простой обзор основ токарной и фрезерной обработки стоит часа вашего времени, прежде чем вы начнете редактировать производственные программы.
Анатомия единого блока
Блок — это одна строка программы, и ей нужны только те адреса, которые меняются. Черновая обработка на токарном станке может выглядеть так: N120 G01 X48.0 З-32.0 Ф0.25 — порядковый номер, команда линейной интерполяции, абсолютное положение диаметра, абсолютное положение Z и подача 0,25 мм на оборот.
Если читать слева направо, блок представляет собой предложение: машине сообщают, какой ход нужно сделать, где в конечном итоге оказаться и как быстро туда добраться. Появляющиеся буквы представляют собой словарный запас языка.
| Адрес | Что он делает | Пример |
|---|---|---|
| N | Порядковый номер блока; полезно при поиске или перезапуске в середине программы | N120 |
| G | Команда подготовки или движения | G01 |
| Х, Ю, Я | Положение цели по основным осям; абсолютное при G90, инкрементальное при G91 | Z-32.0 |
| У, Вт | Приращения перемещения на многих элементах управления поворотом, где U обычно обозначается как диаметр. | U0.5 |
| F | Скорость подачи; в минуту при G98, за оборот при G99 | F0.25 |
| S | Скорость шпинделя в об/мин или скорость резания, когда активна постоянная скорость резания. | С800 |
| T | Номер инструмента и номер коррекции, часто пишутся вместе. | Т0303 |
| M | Функции станка, такие как направление шпинделя, подача СОЖ или остановка программы. | М08 |
| Р, П, К, Д | Параметры цикла и компенсации; значение зависит от используемого цикла | П100 К200 |
| # | Макросоменная переменная, используемая для арифметических операций и передаваемых значений. | #100=25,0 |
Таблица словарная; грамматика находится в модальном состоянии. Элемент управления запоминает то, что было активно в предыдущей строке, и продолжает применять его до тех пор, пока его не заменит другая команда из той же группы.
G-коды, которые вы встретите каждый день
Работающая программа токарной обработки использует удивительно небольшой набор G-кодов. В таблице ниже представлена большая часть того, что происходит на двухкоординатном токарном станке в обычную неделю.
| Код | Функция | Типичное использование |
|---|---|---|
| G00 | Быстрое позиционирование, без резки | Подход и отход движется |
| G01 | Линейная интерполяция при заданной подаче | Поворот, столкновение, скучно |
| G02/G03 | Круговая интерполяция по часовой стрелке и против часовой стрелки | Радиусы, скругления, сферические формы |
| G04 | Пребывание в течение установленного времени | Дно глухого отверстия, зачистка канавки |
| G20/G21 | Дюймовый и метрический ввод | Установите один раз в верхней части программы |
| G28 | Возврат в исходное положение станка | Безопасный запуск и завершение программы |
| Г40/Г41/Г42 | Отмена компенсации на режущий инструмент, влево и вправо | Фрезерование профилей и кромок |
| G43 | Компенсация длины инструмента | Смена инструмента в обрабатывающем центре |
| G50/G92 | Фиксация скорости шпинделя или настройка координат, в зависимости от системы управления | Ограничения скорости и простые настройки |
| От G54 до G59 | Рабочие системы координат | Несколько приборов на одном столе |
| G70/G71 | Циклы чистовой и черновой обработки при точении | Удаление припуска на токарном станке |
| G76 | Цикл нарезания резьбы | Одноточечная внутренняя и внешняя резьба |
| Г81/Г83 | Циклы сверления и пикового сверления | Схема расположения отверстий, глубокие отверстия |
| G84 | Цикл нарезания резьбы | Синхронное постукивание |
| Г96/Г97 | Постоянная скорость поверхности вкл. и выкл. | Облицовка и поворот с фиксированной скоростью поверхности |
| Г98/Г99 | Подача в минуту и подача за оборот | Решение о том, как интерпретировать F |
На двухкоординатном токарном станке список еще больше сужается. Черновая, чистовая обработка, нарезание резьбы, сверление и постоянная скорость резания охватывают подавляющее большинство производственных работ, поэтому программы токарной обработки имеют тенденцию выглядеть компактными, пока на сцене не появится приводной инструмент или второй шпиндель. Такой станок, как мощный горизонтальный токарный станок CK6150, почти полностью запрограммирован с помощью G71, G70 и G76, причем G96 управляет скоростью поверхности при торцовке.
 CK6150 мощный горизонтальный токарный станок с ЧПУ Токарный станок с числовым программным управлением Посмотреть продукт →
Модальные группы и ловушки порядка внутри них
Каждый G-код принадлежит модальной группе, и одновременно может быть активен только один код из группы. G00, G01, G02 и G03 находятся в одной группе, поэтому запись G01 отменяет быстрое перемещение, которое было активно до этого. Вам никогда не придется отключать модальную команду; вы просто вводите следующую команду из той же группы при изменении типа перемещения.
Некоторые коды являются немодальными и действуют только в том блоке, где они появляются. Обычными примерами являются G04 задержка, G28 возврат в исходное положение и G53 перемещение по координатам станка.
Порядок внутри блока имеет не менее важное значение. Четыре привычки предотвращают большинство сюрпризов:
- Поместите команду единицы измерения (G20 или G21) перед любой координатой и никогда в середине активного цикла.
- Установите режим подачи (G98 или G99) перед первым значением F. Переключение с «по обороту» на «поминутно» с тем же числом F может изменить фактическую скорость подачи более чем в сто раз.
- Разместите вызов инструмента и его смещение на линии перед перемещением, которое его использует, а не после.
- Отведите с помощью G00 в безопасное положение перед отменой компенсации на режущий инструмент или постоянного цикла.
Это не стилистические предпочтения. Они решают, будет ли следующий блок быстрым врезанием в заготовку или контролируемой подачей на глубину резания.
Диалекты: почему для одной и той же работы нужен разный код
Стандарт определяет ядро языка, а не всю его часть. Нарезание резьбы, циклы сверления, управление инструментом и синтаксис макросов оставляются на усмотрение разработчика системы управления, поэтому программа, написанная для одного семейства элементов управления, обычно требует редактирования, прежде чем она будет запущена на другом.
На токарных станках и токарных центрах общего назначения чаще всего встречаются два семейства: многоблочные циклы типа Fanuc и вызовы циклов типа Siemens. В повседневном программировании различия выглядят следующим образом.
| Функция | Управление в стиле Fanuc | Управление в стиле Siemens |
|---|---|---|
| Резьба | G76 с двумя или более блоками параметров | G33 или вызов специального цикла нарезания резьбы |
| Циклы сверления | G81, G83 с параметрами R и Q | Циклические вызовы с параметрами глубины, задержки и отвода |
| Компенсация радиуса инструмента | G41 и G42 с номером смещения D | G41 и G42 с радиусом, взятым из таблицы инструментов. |
| Вызов подпрограммы | М98 с номером программы | Имя подпрограммы или явный оператор вызова. |
| Макрос переменные | Нумерованные переменные, записанные с помощью # | R-параметры |
| Постоянная скорость поверхности | G96 с отдельным фиксатором скорости | G96 с параметром верхнего предела |
Вот практический вывод для покупателя: выбор диалекта определяется при покупке, а не в магазине впоследствии. Если токарный станок оснащен системой управления Siemens 808D, то программы, постпроцессор и обучение операторов должны соответствовать этому выбору. Такой станок, как одностоечный вертикальный токарный станок CK5116B, поставляемый с системой Siemens 808D, не примет файл цикла в стиле Fanuc без перезаписи блоков цикла.
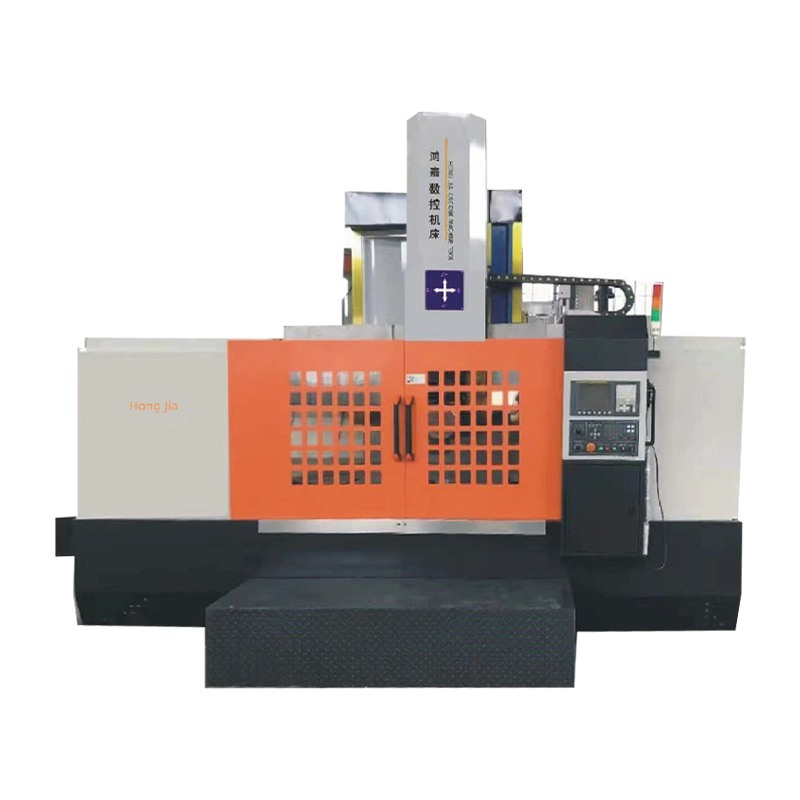 CK-5116B Siemens 808D Одностоечный токарный станок с ЧПУ Токарный станок с числовым программным управлением Посмотреть продукт →
Макросы, подпрограммы и работа подшпинделя
Как только семейство деталей имеет общую форму и отличается только размерами, ручное редактирование каждой программы перестает иметь смысл. Две функции устраняют большую часть этой работы, а третья меняет способ планирования всей последовательности.
Подпрограммы
Подпрограмма содержит повторяющуюся последовательность — профиль канавки, рисунок отверстия, проход для снятия заусенцев — и вызывается из основной программы. Измените подпрограмму один раз, и каждая вызывающая программа подхватит это изменение при следующем запуске.
Макропеременные и циклы
Макроспеременные хранят числа, с которыми программа может производить вычисления. Один макрос может растачивать семейство диаметров, перемещая переменную между проходами и останавливаясь по условию, вместо того, чтобы дублировать один и тот же цикл для каждого размера. Поскольку арифметический синтаксис зависит от диалекта, программы с большим количеством макросов являются наименее переносимой частью любой библиотеки программ.
Два шпинделя, два канала
На двухшпиндельном токарном центре программа также должна координировать два шпинделя: резать на главном шпинделе, снимать часть, передавать заготовку на вспомогательный шпиндель, обрабатывать вторую поверхность. Коды синхронизации и команды ожидания предотвращают столкновение обеих сторон, и это наименее стандартизированная область языка. Это именно та территория, на которой работают такие станки, как двухшпиндельный автоматический стыковочный токарный станок NC106DS, где последовательность перемещения заложена в конструкцию станка, а не импровизирована в программе.
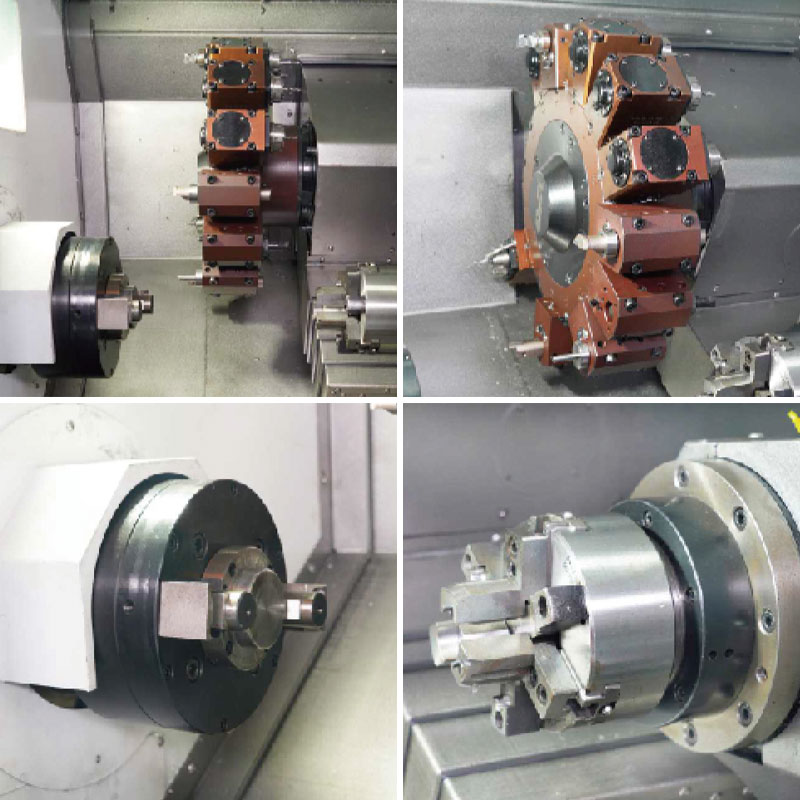 Двухшпиндельный автоматический стыковочный горизонтальный токарный станок NC-106DS Двухшпиндельный автоматический стыковочный горизонтальный токарный станок представляет собой современный станок, который объединяет в себе множество функций обработки, таких как токарная обработка, сверление, растачивание... Посмотреть продукт →
Как проверить программу, прежде чем она начнет резать металл
Почти каждый сбой имеет одинаковую форму: код никогда не сверялся с реальным состоянием машины. Короткая программа ловит почти всех из них.
- Симулируйте в системе управления или в CAM и проверяйте траекторию инструмента по чертежу, а не только на предмет столкновений.
- Запустите программу с уменьшенным быстрым переопределением и активным одиночным блоком, наблюдая за отображением оставшегося расстояния при каждом подходе.
- Сдвиньте Z в положительную сторону на безопасную величину и запустите всю программу в воздухе, проверяя смену инструмента, коррекции, направление шпинделя и подачу СОЖ.
- Отрежьте первую деталь с уменьшенной коррекцией подачи, затем проверьте каждый размер по чертежу, прежде чем запустить программу в производство.
- Запишите смещения, версию программы и список инструментов в листе наладки, чтобы следующий проход начинался с известных значений, а не из памяти.
Две минуты единичной работы на станке стоят гораздо меньше, чем сломанная оправка или бракованная партия.
Что спросить перед покупкой машины
Поскольку язык кодирования привязан к управлению, выбор машины и практика программирования являются одним и тем же решением. Перед подписанием стоит письменно подтвердить несколько пунктов:
- Какое управление установлено и какой диалект это означает для циклов, макросов и подпрограмм.
- Существует ли уже постпроцессор для вашей CAM-системы для этого управления.
- Сколько программной памяти имеет ЧПУ, и нужна ли капельная подача для больших файлов наплавки.
- Сколько рабочих смещений и смещений инструмента доступно для установок с несколькими приспособлениями.
- Включены ли примеры программ, резервное копирование параметров и обучение операторов.
- Каков заявленный стандарт приемки и выполняется ли тестовая резка с вашей стороны или демонстрационная часть.
Строитель, который потратил два десятилетия на изготовление металлорежущего оборудования и отгружает около тысячи единиц оборудования в год, обычно имеет четкие ответы на эти вопросы. Вы можете прочитать больше о история и история команды, создавшей эти токарные станки прежде чем составить список моделей.
Авторское право © Ningbo Hongjia CNC Technology Co., Ltd.
