 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语

Не стесняйтесь обращаться к нам, когда вам понадобится!
 ГЛАВНАЯ / Новости / Новости отрасли / Медицинская обработка: практическое руководство по прецизионным процессам с ЧПУ для устройств
Медицинская обработка: практическое руководство по прецизионным процессам с ЧПУ для устройств
 11.11.2026
 Новости отрасли
Проверка первого изделия винта для кости из нержавеющей стали 316L часто начинается с практического вопроса: может ли этот процесс обеспечить критический допуск по всей партии, а не только на одной хорошей детали? Этот вопрос находится в центре медицинской обработки. Работа не определяется одним типом машины. Он определяется контролируемым маршрутом, который соответствует геометрии детали, материалу, допуску, качеству поверхности, очистке и отслеживаемости.
Полезный вывод для покупателей прост: выберите маршрут процесса, прежде чем сравнивать характеристики машины. Токарный станок с превосходной точностью шпинделя не компенсирует слабую оснастку или план проверки, который не позволяет измерить эту особенность. Скромная машина внутри стабильного, хорошо документированного процесса все еще может производить повторяемые медицинские компоненты, если маршрут правильный.
Контент
- 1 Начните с семейства деталей, а не со станка
- 2 Поворотные ручки для круглых повторяющихся элементов
- 3 Материалы Установите окно резки
- 4 Допуски и контроль определяют маршрут процесса
- 5 Обработка отверстий и фрезерование требуют собственных контрольных точек
- 6 Очистка, отслеживаемость и проверка являются частью процесса
- 7 Вопросы поставщиков, которые отделяют возможности от заявлений в брошюре
Начните с семейства деталей, а не со станка
Медицинская обработка охватывает хирургические инструменты, компоненты имплантатов, детали диагностического оборудования, соединители каналов жидкости и корпуса инструментов. У них нет единого рецепта производства. Круглый костный винт, плоская инструментальная пластина и коллектор с поперечно просверленными отверстиями подталкивают процесс к использованию другого оборудования и методов контроля.
Практический способ планирования маршрута — группировать детали по доминирующей геометрии. Таблица ниже является отправной точкой для анализа ценового предложения, а не заменой технологического плана для конкретной детали.
| Часть семейства | Типовой маршрут | Характеристики машины для проверки | Фокус проверки |
|---|---|---|---|
| Круглые имплантаты, винты, штифты | Токарная обработка на станке с ЧПУ, иногда фрезерование на второй операции | Точность шпинделя, повторяемость цанги или патрона, подача прутка | Диаметр, резьба, биение, качество поверхности |
| Валы и соединители с двумя концами | Токарный центр или двухшпиндельная токарная обработка | Синхронизация шпинделя, субшпиндель, зазор инструмента | Осевое выравнивание, положение элемента к элементу |
| Приборные панели и корпуса | Фрезерование, сверление и нарезание резьбы | Жесткость, термическая стабильность, возможность использования небольшого инструмента | Плоскостность, положение отверстия, контроль заусенцев |
| Детали жидкостного тракта и коллектора | Фрезерование плюс сверление, удаление заусенцев, очистка | Давление СОЖ, эвакуация стружки, доступ к инструменту | Пересечение поперечных отверстий, чистота |
| Прототип или детали моста | Трех- или четырехосное фрезерование, токарная обработка | Быстрая настройка, коррекция нулевой точки, библиотека инструментов | Корреляция первой статьи |
Поворотные ручки для круглых повторяющихся элементов
Если деталь в основном вращается, то первой операцией, которую следует проверить, обычно является токарная обработка. Медицинская обработка часто включает в себя обработку небольших диаметров, тонкую резьбу, конусы, радиусы и особенности торцов, которые должны повторяться на тысячах деталей. Машина должна сохранять размер без постоянной регулировки оператором. Это ставит температурные характеристики шпинделя, повторяемость патрона или цанги, положение револьверной головки и подачу СОЖ выше основной скорости шпинделя.
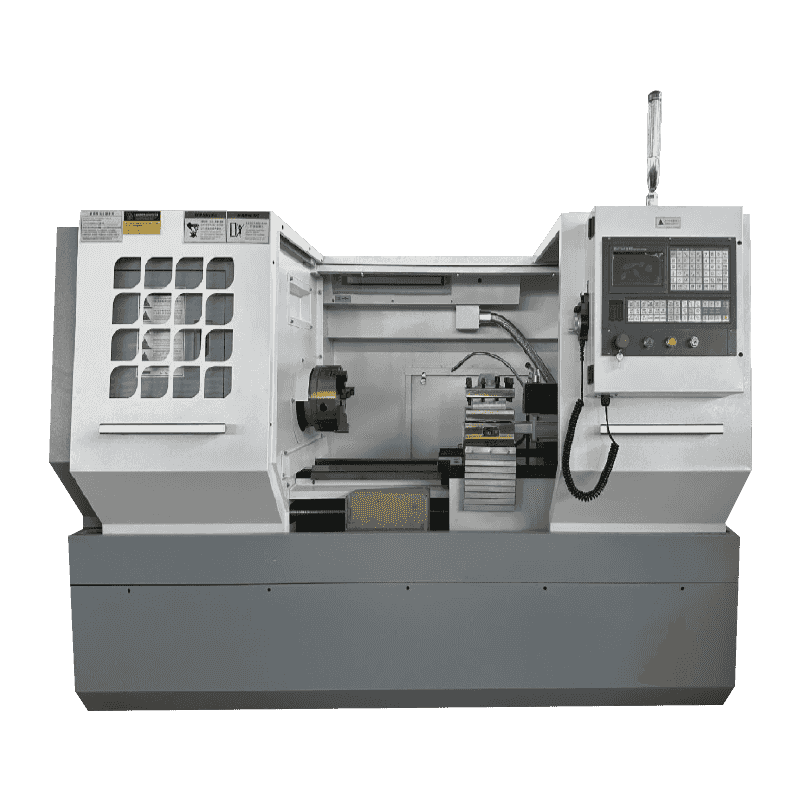
Для высокоточного горизонтального токарного станка CK6140 является подходящей отправной точкой, когда объем детали и объем производства соответствуют одношпиндельной компоновке. Это не замена валидации процесса, но может стать стабильной поворотной платформой, вокруг которой строится маршрут. Для более широкого сравнения токарных и фрезерных конфигураций см. руководство по выбору токарных и фрезерных станков полезно перед сужением списка машин.
 CK6140 высокоточный горизонтальный токарный станок с ЧПУ Горизонтальный токарный станок с ЧПУ серии CK6140 отличается высокой точностью, высокой мощностью и высокой жесткостью. Его основные компоненты и структура оптимально спроектированы, и это ... Посмотреть продукт →
Материалы Установите окно резки
Выбор материала меняет инструменты, скорости, охлаждающую жидкость и контроль. В медицинской обработке нержавеющая сталь 316L, титан Ti-6Al-4V, кобальт-хром, PEEK, алюминий 6061 и латунь достаточно распространены, чтобы требовать отдельных допущений в отношении процесса. Одна и та же геометрия может вести себя по-разному в титане и латуни.
- Нержавеющая сталь 316L может затвердевать и иметь заусенцы; острые кромки, стабильная охлаждающая жидкость и тщательное удаление заусенцев.
- Ti-6Al-4V имеет низкую теплопроводность, поэтому тепло концентрируется на режущей кромке; жесткость и стратегия подачи СОЖ имеют решающее значение.
- Кобальт-хром абразивен и изнашивается; Срок службы инструмента и целостность поверхности требуют тщательного контроля.
- PEEK – это не металл; Давление крепления, снятие напряжений и чистота влияют на результат.
- Алюминий 6061 легко режется, но оставляет следы; Контроль стружки и защита поверхности имеют значение.
- Латунь часто не подвергается механической обработке, но бессвинцовые или специальные марки могут изменить инструменты и отделку.
Не принимайте список материалов в качестве доказательства возможностей. Запросите параметры резки, инструмент и метод проверки, использованные при изготовлении сопоставимой детали. Сертификаты материалов и отслеживание партий являются предметом обсуждения при покупке, начиная с первого предложения.
Допуски и контроль определяют маршрут процесса
Толерантность – это не одно число. Диаметр плюс-минус 0,01 мм, истинное положение 0,005 мм и чистота поверхности Ra 0,2 микрометра — это разные проблемы. В расценках на медицинскую механическую обработку следует указывать, какие функции управляют процессом, какие являются функциональными, а какие являются справочными. Это различие предотвращает чрезмерную обработку и снижает затраты.
Работоспособная последовательность проверки такова:
- Прежде чем цитировать, просмотрите чертеж и определите базовую схему.
- Убедитесь, что машина и приспособление могут повторить важную функцию при пробном разрезе.
- Измерьте первое изделие на КИМ, оптическом компараторе, микрометре или профилометре, если того требует функция.
- Запустите проверку возможностей самой сложной функциональной функции, а не только самой простой.
- Задокументируйте корректировки и повторите проверку после любого изменения инструмента или программы.
Если детали имеют элементы на обоих концах, повторное крепление может привести к ошибке, которую обнаружит позже проверка. Двухшпиндельный автоматический стыковочный токарный станок, такой как NC106DS, стоит оценить, когда в семействе деталей повторяется двухсторонняя обработка и объем оправдывает установку. Преимущество заключается не в имени машины; это меньше настроек, меньше смещений исходных данных и более короткий путь от заготовки к проверенной детали.
 Двухшпиндельный автоматический стыковочный токарный станок NC106DS Для повторяющихся двусторонних операций двухшпиндельная автоматическая стыковка включает в себя токарную обработку, сверление, расточку, фрезерование и нарезание резьбы, что позволяет сократить количество переналадок и смещений исходных данных. Посмотреть продукт →
Обработка отверстий и фрезерование требуют собственных контрольных точек
Многие медицинские детали не обрабатываются на токарном станке. Приборные пластины, корпуса, коллекторы и компоненты крепежа требуют плоскостности, глубины кармана, положения отверстия, качества резьбы и контроля заусенцев. Вертикальный обрабатывающий центр или сверлильно-нарезной станок могут быть правильным решением, но только если станок может удерживать положение поперек партии и удалять стружку из небольших отверстий.
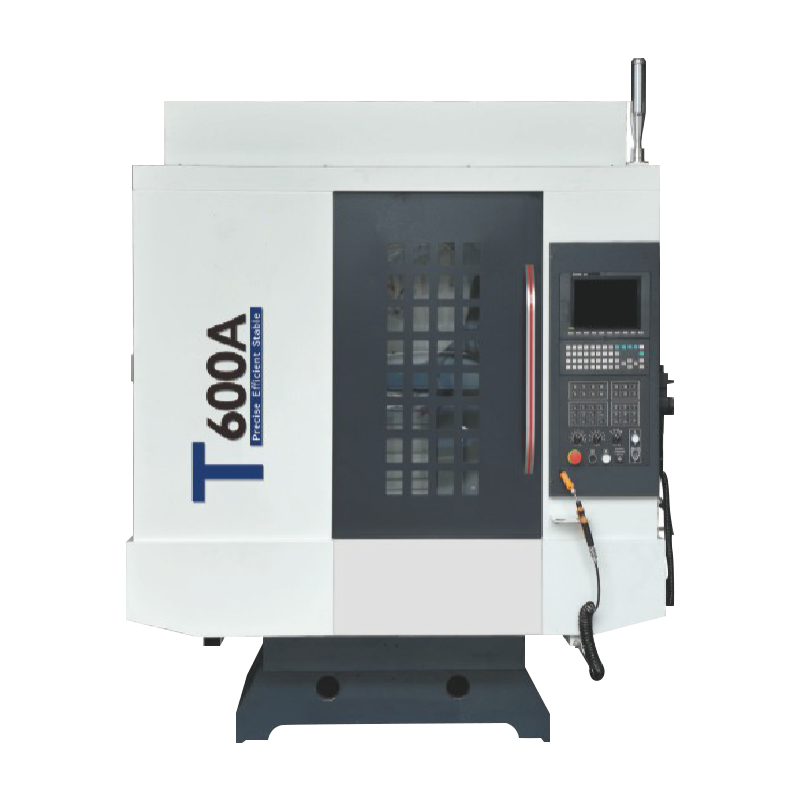
При сверлении и нарезании резьбы в небольших отверстиях проверьте скорость шпинделя на кончике инструмента, контроль сверления, давление и направление СОЖ, биение инструмента, а также возможность проверить положение отверстия, не повреждая поверхность. Высокоскоростной сверлильный центр, такой как T600A, актуален, когда в семействе деталей много мелких отверстий и процесс требует быстрого и повторяемого сверления, а не тяжелого фрезерования.
 Высокоскоростной сверлильный центр T600A Для семейств деталей с множеством маленьких отверстий высокоскоростной шпиндель и сквозное масло обеспечивают быстрые и повторяемые циклы сверления и нарезания резьбы. Посмотреть продукт →
Фрезерование и сверление также поднимают вопрос очистки. Заусенцы и застрявшая стружка не являются косметическими проблемами при медицинской обработке; они могут повлиять на пригодность, функциональность и последующую очистку. Укажите метод удаления заусенцев, обрыв кромки и доступ для проверки перед первым разрезом.
Очистка, отслеживаемость и проверка являются частью процесса
Обработанная деталь, которая хорошо измеряется, но которую невозможно отследить, не является готовым медицинским компонентом. В процессе следует сохранять партию материала, машину, версию программы, смену инструмента, оператора, результаты проверки и запись очистки. Это не означает, что каждому покупателю необходим полный пакет проверки, но в предложении должно быть указано, что включено.
- Сертификат материала и отслеживание партии до полученного запаса.
- Маршрутизация процесса с указанием критических операций, приспособлений и точек контроля.
- Отчет о проверке первого изделия с результатами размеров и поверхности.
- Смена инструмента и контроль версий программы при повторных заказах.
- Метод очистки и удаления заусенцев, включая требования к пассивации, где это применимо.
- Обработка несоответствий и утверждение отклонений перед отправкой.
В случае регламентированной работы спросите, как поставщик проверяет новый процесс и как он контролирует изменения. Процесс, который стабилен только потому, что первоначальный оператор знает особенности, представляет собой риск поставок, а не возможностей.
Вопросы поставщиков, которые отделяют возможности от заявлений в брошюре
Самый быстрый способ оценить поставщика медицинского оборудования — это запросить доказательства, связанные с семейством деталей, а не общие сведения о возможностях. Поставщик, который не может объяснить логику крепления, проверки и контроля изменений для сопоставимой детали, вряд ли улучшится после заказа на поставку.
- Какую функцию в этой части будет сложнее всего удержать и как вы докажете свои возможности?
- На какой машине, приспособлении и инструментах будет изготовлено первое изделие?
- Как компенсировать тепловой рост в долгосрочной перспективе?
- Каков метод проверки наиболее точного требования и кто его проверяет?
- Как вы контролируете изменения в программе и инструментах после утверждения?
- Какие этапы очистки и удаления заусенцев выполняются перед окончательной проверкой?
- Что происходит, когда размер выходит за пределы допуска в середине партии?
Это также помогает проанализировать фактическое оборудование поставщика и историю процессов. Хунцзя с ЧПУ о странице описывает историю металлорежущего оборудования с ЧПУ и ассортимент продукции, который включает горизонтальные токарные станки, вертикальные токарные станки, обрабатывающие центры, а также сверлильные и нарезные станки. Этот диапазон является полезным контекстом, но покупателю по-прежнему нужен маршрут конкретной детали, измеримый план приемки и четкий процесс контроля изменений.
Медицинская обработка – это дисциплина, требующая повторяемости. Последовательность покупки должна быть такой: определить семейство деталей, выбрать маршрут процесса, проверить машину и приспособление на критически важные характеристики, зафиксировать проверку и отслеживаемость, затем сравнить цены.
Машинное предложение без этой последовательности является лишь отправной точкой. Более серьезный вопрос заключается в том, сможет ли поставщик показать, как первая часть товара становится тысячной.
Авторское право © Ningbo Hongjia CNC Technology Co., Ltd.
