 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语
Не стесняйтесь обращаться к нам, когда вам понадобится!
 ГЛАВНАЯ / Новости / Новости отрасли / Практическое руководство по CAD и CAM: использование, выбор и ключевые соображения
Практическое руководство по CAD и CAM: использование, выбор и ключевые соображения
 04.11.2026
 Новости отрасли
Запрос цен поступает с файлом STEP, чертежом в формате PDF и датой поставки. Прежде чем цех сможет составить ценовое предложение, он должен ответить на три вопроса: может ли деталь удерживаться, может ли инструмент достигать всех элементов и может ли станок сохранять допуск в указанное время цикла. САПР и САМ последовательно отвечают на эти вопросы. САПР определяет деталь; CAM определяет движение, которое его совершает. Передача данных между ними — это то место, где начинается большинство ошибок в оценках, отказ от первых статей и неожиданные изменения инструментов.
Контент
- 1 Что на самом деле делают CAD и CAM
- 2 Передача: качество модели становится точностью машины
- 3 От траектории инструмента к движению станка
- 4 Где CAD/CAM меняет решение о покупке оборудования
- 5 Практический контрольный список перед принятием решения
- 6 Распространенные заблуждения и их цена
- 7 Соответствие машины работе
Что на самом деле делают CAD и CAM
САПР — это геометрическая часть рабочего процесса. Он создает 2D-чертеж, 3D-модель, структуру сборки, а также размеры и допуски, которые определяют приемку. В мастерской файл САПР может быть получен от клиента или может быть восстановлен на основе чертежа, поскольку предоставленная модель является неполной. САПР отвечает на один вопрос: что такое деталь?
CAM начинается с этой геометрии, но отвечает на другой вопрос: как изготавливается деталь? Программист определяет припуск, крепление, наборы инструментов, последовательность операций, параметры резания, стратегию подачи СОЖ и траекторию инструмента. На выходе получилась не более симпатичная модель. Это набор инструкций для конкретного станка, обычно G-код, а также лист настройки, который сообщает оператору, что загружать и где трогать.
| Вопрос | CAD | CAM |
|---|---|---|
| Основной вопрос | Какова часть? | Как это сделано? |
| Основной вход | Чертеж клиента, сканирование, концепция | 3D-модель, определение припуска, кинематика станка |
| Основной результат | 2D-чертеж, 3D-модель, спецификация. | Траектория, программа ЧПУ, карта наладки |
| Основной риск | Отсутствует допуск или базовая точка | Неправильный постпроцессор, припуск или радиус действия инструмента. |
| Типичный владелец | Инженер-конструктор, чертежник | САМ-программист, машинист |
Это различие имеет коммерческое значение. Изменение конструкции может стоить инженерных часов. Замена CAM может стоить приспособления, инструмента или цикла испытаний. Если рассматривать их как один шаг, то скроются обе затраты.
Передача: качество модели становится точностью машины
Модель может выглядеть идеально на экране, но при этом быть непригодной для использования в CAM. Открытые поверхности, перекрывающиеся тела, смешанные элементы и отсутствующие исходные данные вынуждают программиста перестраивать геометрию, и каждое перестроение дает возможность переместить элемент. Для точеных деталей наиболее важной передачей часто является ось вращения и граница заготовки. Если осевая линия модели не совпадает с осью шпинделя в CAM, деталь будет вырезана эксцентрично, независимо от того, насколько тщательно создается траектория инструмента.
Перед программированием сверяйте модель с чертежом, а не с экраном:
- Единицы измерения и масштаб. Перед импортом подтвердите миллиметры или дюймы. Факторная ошибка 25,4 может пережить несколько операций, прежде чем станет очевидной.
- Базовая схема. Согласуйте базы A-B-C и сделайте смещение детали CAM зеркальным отражением чертежа.
- Состояние стока. Определение прутка, литой заготовки или почти чистой поковки; Заготовка меняет глубину резания, зацепление инструмента и время цикла.
- Цель функции. Резьбам, фаскам, скруглениям, выточкам и рельефам нужна цель. Косметическая фаска может привести к столкновению с обратным инструментом.
- Стек толерантности. CAD показывает номинальную геометрию. Он не имеет отклонений при патроне, теплового расширения или эффекта затупления пластины.
Для цехов, занимающихся резкой более крупных прутков или выполнением тяжелых черновых проходов, мощный горизонтальный токарный станок с устойчивой станиной дает программисту возможность использовать реалистичную глубину резания.
 CK6150 Мощный горизонтальный токарный станок с ЧПУ Мощный плоский токарный станок с диаметром шпинделя 82 мм и двигателем мощностью 7,5 кВт, подходящий для обработки прутков большего размера и тяжелой черновой обработки с соответствующим CAM. Посмотреть продукт →
От траектории инструмента к движению станка
Выход CAM не является универсальным. Постпроцессор преобразует общую траекторию инструмента в код, который ожидает конкретный станок: положения смены инструмента, ориентация шпинделя, М-коды СОЖ, движение задней бабки, зажим патрона, рукопожатие устройства подачи прутка и синхронизация субшпинделя. Близкий, но неправильный пост может привести к созданию программы, которая будет выглядеть разумно на экране и плохо вести себя на машине.
Возможности машины меняют работу по программированию больше, чем ожидает большинство покупателей:
- Количество осей. Двухосный токарный станок и трехосный токарный центр с осью Y или контршпинделем требуют разных проверок столкновений и логики синхронизации.
- Конфигурация башни. Количество станций, приводной инструмент и возможность использования двух револьверных головок определяют, можно ли выполнить деталь за одну установку или потребуется вторая операция.
- Возможность контроля. Поддержка макросов, память, просмотр вперед и постоянные циклы влияют на структуру программы и на то, насколько быстро она может работать без остановок.
- Рабочее удержание. Выбор патрона, цанги, люнета и задней бабки определяет модель ложи и зону досягаемости.
На тяжелорежущем токарном станке программист также должен учитывать мощность и крутящий момент шпинделя. Траектория, которая в программном обеспечении выглядит эффективной, может привести к остановке шпинделя или возникновению вибрации, если глубина резания превышает возможности станка.
 Горизонтальный токарный центр для тяжелой резки NC-106D Тяжелый токарный станок с диаметром шпинделя 56 мм, шпинделем мощностью 11 кВт и револьверной головкой на 12 позиций, который стоит учитывать при подборе CAM-системы к крутящему моменту шпинделя и инструментам. Посмотреть продукт →
Практический контрольный список перед принятием решения
Самым дешевым местом, где можно обнаружить ошибку CAD/CAM, по-прежнему остается компьютер. Второй по дешевизне – сухой прогон. Самое дорогое — это списанная первая статья на уже забронированной машине.
- Получите собственный файл CAD и нейтральный файл STEP. Прежде чем цитировать, проверьте единицы измерения, датум и целостность модели.
- Согласуйте запасы и рабочие места. Подтвердите размер прутка, кулачки патрона, зазор приспособления и необходимость использования для детали задней бабки или люнета.
- Создайте установку CAM с учетом реальной кинематики станка. Используйте настоящую револьверную головку, держатели инструментов и постпроцессор, а не типовой демонстратор.
- Моделирование с удалением материала и проверкой столкновений. Обращайте внимание на быстрые перемещения патрона, помехи в держателе инструмента и недоступные элементы.
- Докажите программу и просмотрите первую статью. Проверьте коррекции инструмента, смещения детали, припуск на первый рез и приемку по чертежу.
Эта последовательность не является бумажной работой. Это самый дешевый способ обнаружить неправильный радиус пластины, отсутствие фаски или револьверную головку, которая не достигает задней поверхности.
Распространенные заблуждения и их цена
CAD/CAM является кнопочным. CAM по-прежнему требует принятия решений о запасах, инструментах, порядке операций и точках хранения. Программное обеспечение может рассчитать путь; он не может решить, будет ли деталь двигаться, когда патрон откроется.
Любой постпроцессор подойдет. Общий пост может создавать код, который выглядит правильно и работает неправильно. Высота смены инструмента, ориентация шпинделя и последовательность подачи СОЖ не зря зависят от станка.
Моделирование доказывает это. Моделирование доказывает движение, а не динамику. Он не будет показывать дребезг от длинной расточки или прогиб от слабой наладки.
Самая дешевая машина – самая дешевая деталь. Если к более дешевому станку добавляется вторая установка, дополнительное приспособление или более медленный цикл, экономия исчезает на этапе предложения.
Соответствие машины работе
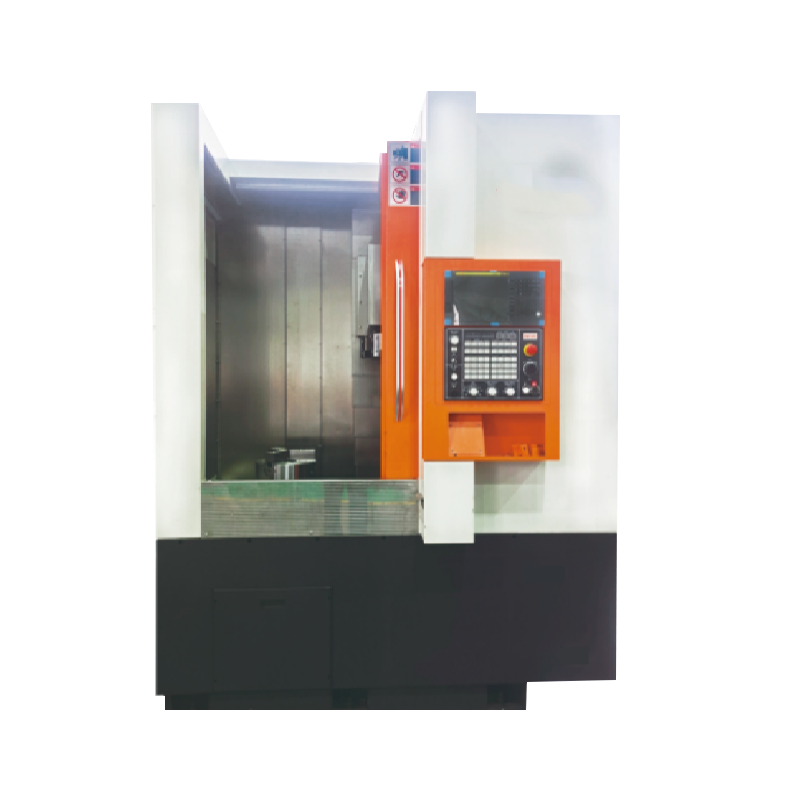
Горизонтальные токарные станки и токарные центры подходят для обработки валов, дисков и гильз, когда деталь вращается вокруг стабильной осевой линии. Вертикальные токарные станки часто лучше подходят для деталей большого диаметра и небольшой длины, поскольку крепление заготовки более стабильно и загрузка проще. Вертикальные обрабатывающие центры обрабатывают призматические детали с гранями, карманами и отверстиями. Настройка CAM должна следовать той же логике: выберите станок, который устраняет большинство настроек, не усложняя при этом удержание детали.
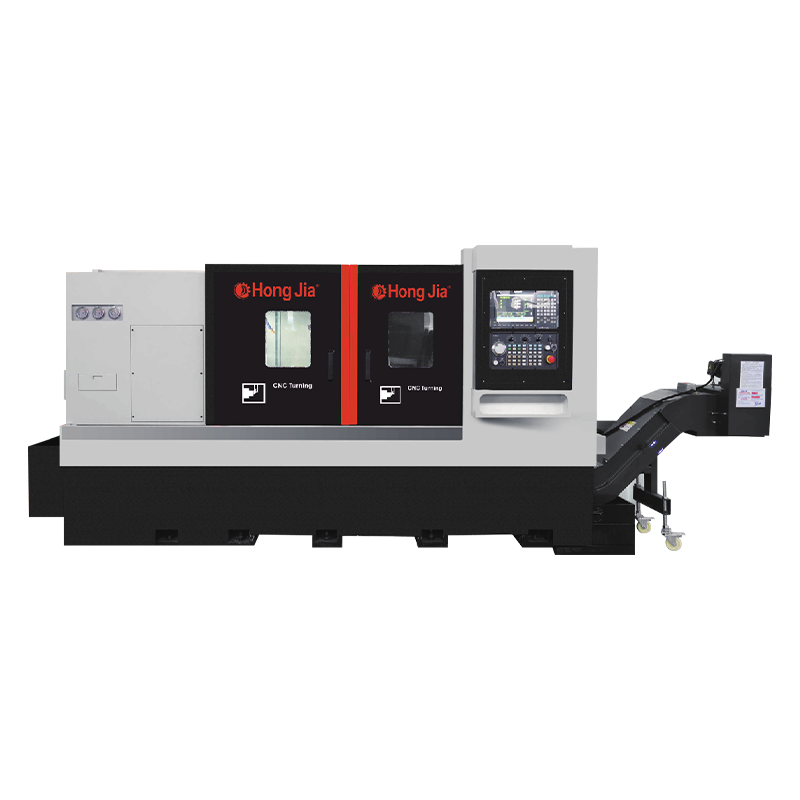
A горизонтальная токарно-фрезерная серия с ЧПУ обычно включает в себя простое двухосное точение с использованием приводного инструмента и контршпинделя. Этот диапазон имеет значение, поскольку одному и тому же семейству деталей может потребоваться базовый токарный станок сегодня и токарный центр в следующем году.
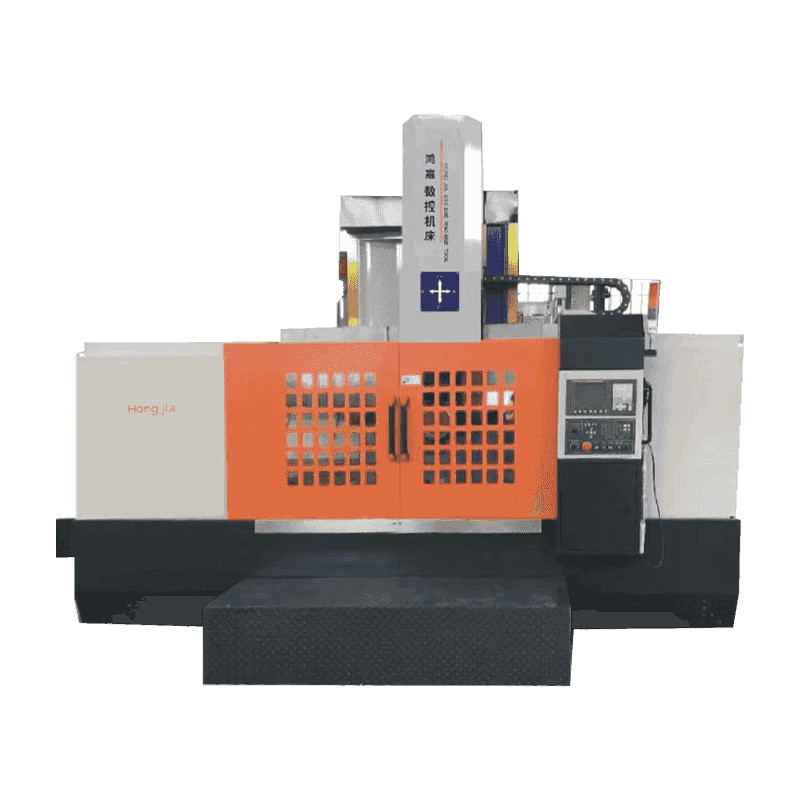
Для больших колец, фланцев и коротких валов одностоечный вертикальный токарный станок может упростить фиксацию детали и уменьшить соблазн вывесить деталь. Одностоечный токарный станок с ЧПУ CK5116B является одним из примеров такой конфигурации.
 CK-5116B Siemens 808D Одностоечный вертикальный токарный станок Одностоечный вертикальный токарный станок с гидравлическим патроном 1400 мм и максимальным диаметром инструментальной стойки 1600 мм, подходит для больших колец и фланцев, где важна простота крепления. Посмотреть продукт →
CAD и CAM не являются категориями программного обеспечения, которые можно сравнивать в списке функций. Они представляют собой переход между чертежом и вырезанной деталью. Сделайте модель чистой, честно определите запасы и заготовку, разместите ее на реальном станке и относитесь к первому изделию как к тесту, а не как к производству. При таком подходе машина становится предсказуемой частью предложения, а не переменной, которая решает, принесет ли работа деньги.
Авторское право © Ningbo Hongjia CNC Technology Co., Ltd.
