 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语

Не стесняйтесь обращаться к нам, когда вам понадобится!
 ГЛАВНАЯ / Новости / Новости отрасли / Токарно-фрезерный станок с ЧПУ: принцип работы, преимущества и руководство по выбору
Токарно-фрезерный станок с ЧПУ: принцип работы, преимущества и руководство по выбору
 09.09.2026
 Новости отрасли
Мастерская получает запрос на 500 валов из нержавеющей стали. Для каждого вала необходимо обточить внешний диаметр, нарезать резьбу на одном конце и просверлить поперечное отверстие возле заплечика. На отдельном токарном станке и обрабатывающем центре каждая деталь загружается дважды и дважды перенастраивается. На Токарно-фрезерный станок с ЧПУ , вал зажимается один раз; револьверная головка меняется с токарного инструмента на приводное сверло, шпиндель фиксируется под правильным углом, и отверстие вырезается еще до того, как деталь выйдет из патрона. В этом единственном зажиме и заключается все экономическое обоснование.
Токарно-фрезерные станки призваны устранить старый разрыв между гибкостью процесса и точностью настройки. В этом руководстве объясняется, как работает класс машины, какие характеристики фактически определяют, подходит ли модель вашим деталям, и что нужно проверить перед размещением заказа.
Контент
Что на самом деле делает токарно-фрезерный станок с ЧПУ
Скажем прямо: это платформа горизонтального токарного станка с ЧПУ с добавленным приводным инструментом. Заготовка по-прежнему вращается при токарной обработке, но когда ось C фиксирует шпиндель в точном угловом положении, приводные инструменты в револьверной головке вращаются независимо и могут фрезеровать, сверлить, нарезать резьбу или растачивать детали при одном и том же зажиме. Поскольку деталь никогда не закрепляется повторно, каждая обработанная деталь имеет одну и ту же точку прижима.
Поворотный фундамент
Станина, передняя бабка, патрон и револьверная головка работают как обычный токарный станок с ЧПУ: токарные инструменты обрабатывают наружные диаметры, торцы, канавки, резьбу и внутренние отверстия с высокой скоростью съема металла. Наклонная станина позволяет стружке выпадать из зоны резания и повышает структурную жесткость, которая проявляется непосредственно в качестве поверхности при тяжелых проходах.
Возможности фрезерования
Приводные инструменты придают револьверной головке собственную скорость резания. В сочетании с позиционированием шпинделя по оси C станок может обрабатывать лыски, поперечные отверстия, шпоночные канавки, пазы и смещенные от центра отверстия, для которых раньше требовался отдельный обрабатывающий центр. Это дополнение превращает однопроцессный токарный станок в полноценную обрабатывающую станцию.
Одна установка, одна ссылка
Эксплуатационный эффект имеет большее значение, чем технические детали: вы устраняете ошибку, которая появляется каждый раз, когда деталь разжимается и повторно используется. Соосность между токарными и фрезерованными деталями затем контролируется геометрией станка, а не решением оператора, и первая часть партии уже является правильной, а не ждет пробных резов.
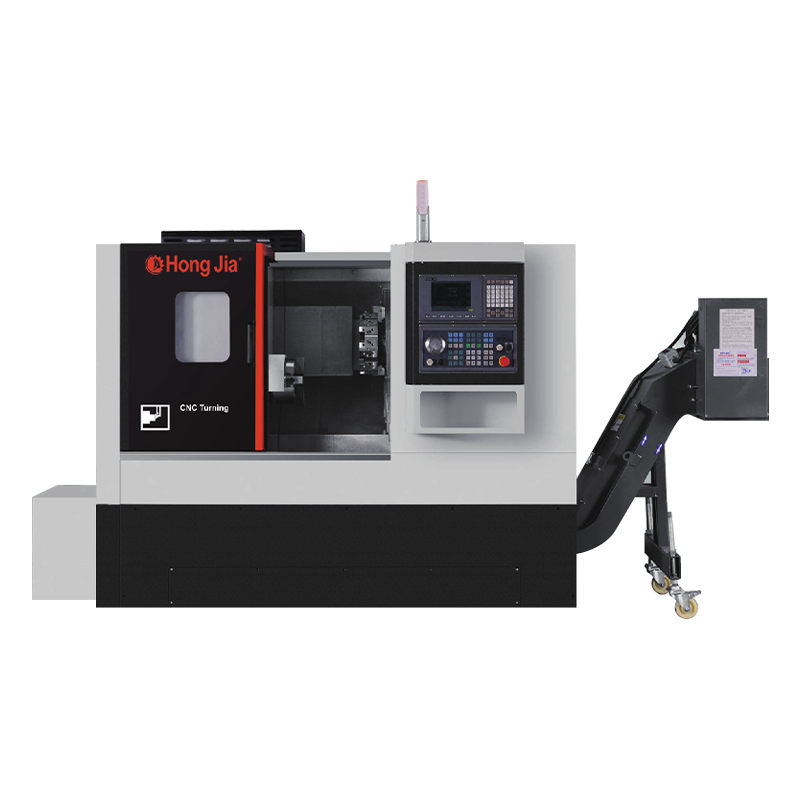
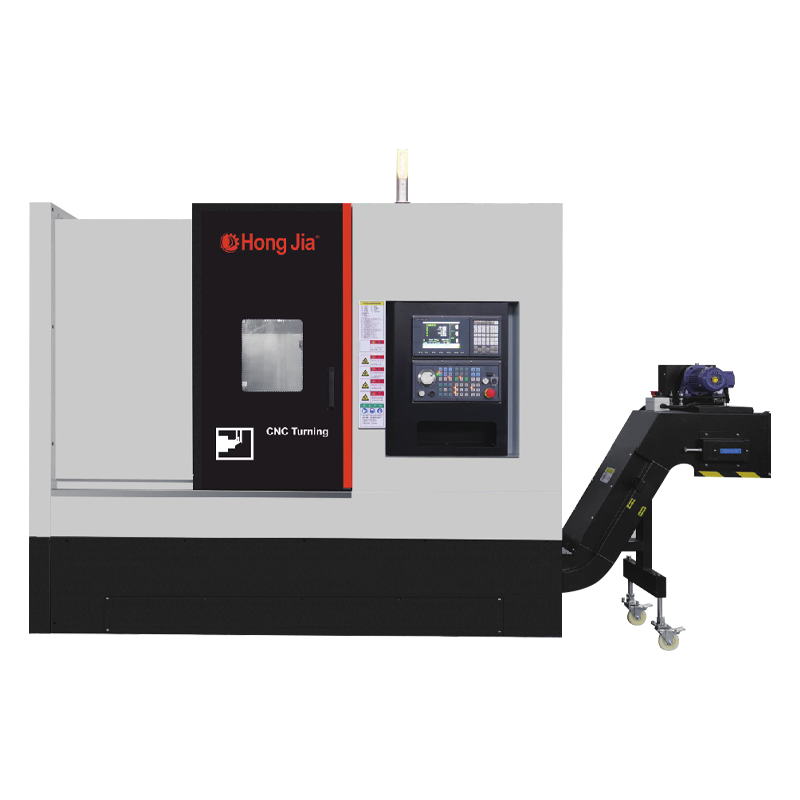
Хунцзя с ЧПУ Горизонтальный токарный центр T36P является прямым примером этой категории: запланированная последовательность инструментов включает в себя токарную обработку, сверление и растачивание за один программный цикл без перемещения детали между станками.
Шесть спецификаций, которые определяют, подходит ли он
В листе продаж может быть указано двадцать параметров. На практике шесть из них определяют, сможет ли станок удерживать ваши детали, резать материал и соответствовать вашим допускам. Сначала сравните эти цифры, прежде чем рассматривать дополнительные функции.
| Параметр | Что это значит | Типичное значение среднего размера | Почему это важно |
|---|---|---|---|
| Максимальный диаметр поворота | Самый большой поворот заготовки, который освобождает станину, инструмент и поток стружки | 350–500 мм | Фланцевые детали и нестандартные губки требуют свободного пространства |
| Длина поворота | Самая длинная часть, которую машина может поддерживать между центрами. | 500–1500 мм | Для более длинных валов требуется более длинная станина или другая модель. |
| Скорость шпинделя | Максимальная скорость вращения главного шпинделя | 4500–6000 об/мин | Чистовая обработка малого диаметра позволяет достичь хорошей скорости резания только при высоких оборотах. |
| Приводные инструментальные станции | Количество позиций револьверной головки, на которых можно использовать вращающиеся инструменты | 8–14 станций | Больше работающих станций позволяет одной программе выполнять больше операций |
| Разрешение по оси C | Наименьший угловой шаг позиционирования шпинделя | 0,001° | Высокое разрешение удерживает поперечные отверстия и лыски под правильным углом. |
| Точность позиционирования | Повторяемая линейная точность скользящих осей | ±0,005–0,01 мм | Непосредственно ограничивает допустимые допуски чертежа. |
Для большинства мастерских практичной отправной точкой является горизонтальный токарный центр среднего размера с максимальным диаметром обработки примерно 400–500 мм и длиной обработки около одного метра. Если ваши детали четко соответствуют этим размерам, выберите более легкую раму и вложите сэкономленный бюджет в инструменты или автоматизацию.
Выбирайте конфигурацию из детали, а не из брошюры
Практически для каждого покупателя практическое правило таково: покупайте самый маленький станок, способный удерживать детали, которые вы используете сегодня, а также большую часть деталей, которые вы предлагаете, причем все операции выполняются за один зажим. Рама большего размера, чем необходимо, требует денег, занимаемой площади и даже производительности резки небольших заготовок.
1
Измерьте настоящий конверт
Максимальный диаметр обработки и межосевое расстояние должны охватывать наибольшую деталь, а также высоту челюсти и подход к инструменту. Вал с фланцем меняет требования больше, чем предполагает его номинальный диаметр, поэтому измеряйте готовую заготовку, а не основной размер чертежа.
2
Сопоставьте мощность с материалом
Нержавеющие, термообработанные сплавы и сплавы высокой твердости требуют крутящего момента шпинделя и жесткости конструкции больше, чем максимальная скорость. Проверьте номинальный крутящий момент на рабочей скорости, а не на пиковой мощности, поскольку именно это число определяет реальную производительность черновой обработки.
3
Подсчитайте функции, для которых необходимы приводные инструменты
Поперечные отверстия, лыски, шпоночные канавки, пазы и эксцентриковые отверстия требуют наличия активной станции и функции оси C. Оставьте в башне запасные станции под напряжением для будущих работ; Разница между возможностью предложить новую деталь или отказом от нее часто заключается в одной ведущей позиции.
4
Планируйте уровень автоматизации
Большие объемы партий оправдывают использование двух шпинделей или автоматическую передачу заготовок. Смешанное мелкосерийное производство лучше обслуживает стандартная револьверная головка с приводным инструментом и возможностью быстрой переналадки. Полный порядок принятия решения — конверт, материал, характеристики, размер партии — описан в нашем отдельном руководстве по как выбрать горизонтальный токарно-фрезерный станок с ЧПУ .
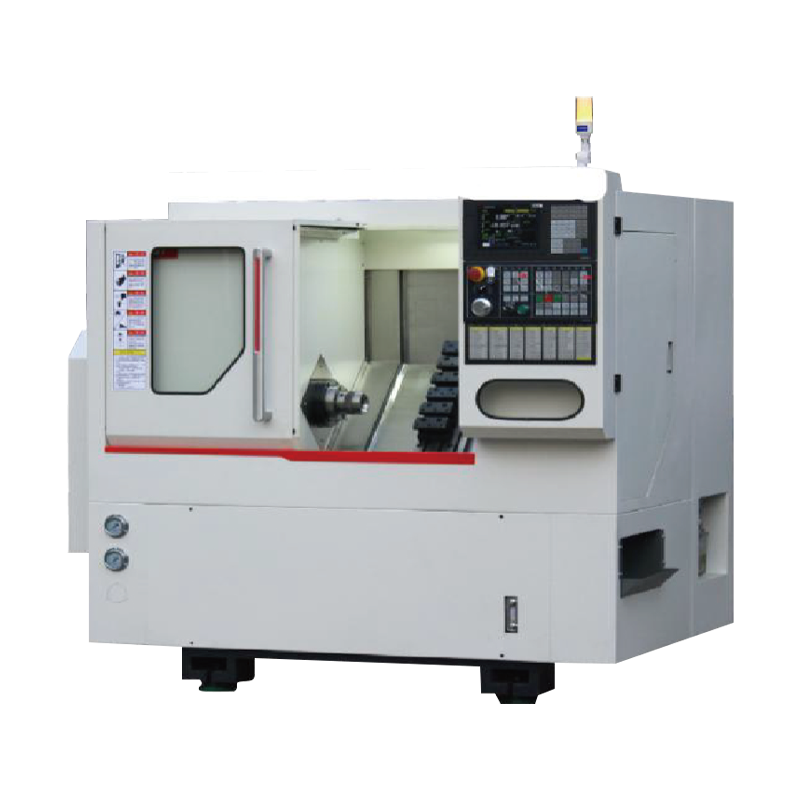
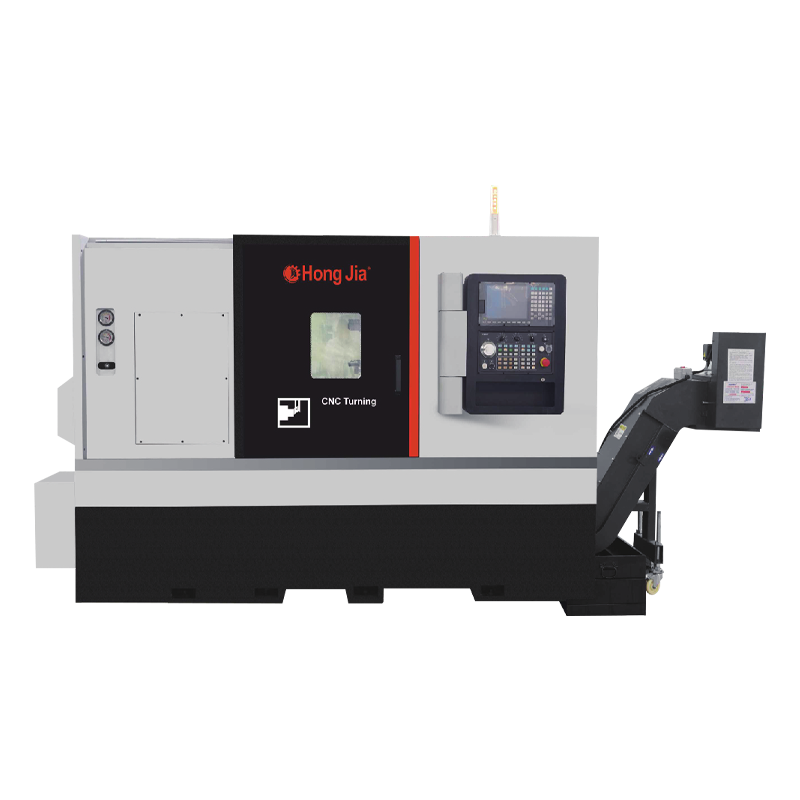
Для сложных валов, требующих обработки с обоих концов, конфигурация автоматической стыковки с двумя шпинделями может значительно сократить общее время цикла, поскольку заготовка передается непосредственно с одного шпинделя на другой без дополнительной настройки. NC106DS компании Hongjia построен на этом принципе.
Реалистичные ожидания точности
Точность — это соотношение между обработанными деталями, а не число в отчете об испытаниях. Самая веская причина выбрать комбинированный токарно-фрезерный станок — это стабильность, создаваемая одним зажимом.
0,01–0,02 мм Типичное биение между точеными и фрезерованными деталями на жестко удерживаемой детали
Н7 Допуск отверстия обычно достигается при чистовом растачивании на одной и той же установке.
Ra 0,8–1,6 мкм Чистота поверхности после стандартного точения; завершающий проход может еще больше понизить его
Эти значения предполагают жесткую заготовку, соответствующую геометрию пластины и станок в приемлемом состоянии. Они не будут удерживаться на тонкостенных деталях или на длинных отклоняющихся инструментах: машина предоставляет потенциал, но конструкция детали и процесс определяют конечный результат.
Комбинированная машина или двухмашинный маршрут?
Решение сформулировать просто: выберите комбинированный станок, если ваши детали вращаются, но включают элементы, требующие фрезерования или сверления. Специализированная высокопроизводительная токарная обработка и крупногабаритное призматическое фрезерование лучше выполняются на отдельных станках. Выбор сводится к тому, как на самом деле выглядит большинство ваших партий.
Выбирайте токарно-фрезерную обработку, когда
- Детали имеют поперечные отверстия, лыски, шпоночные канавки или смещенные от центра отверстия.
- Соосность между токарными и фрезерованными элементами указана на чертеже.
- Размеры партий различаются, и время установки является настоящим узким местом.
- Площадь помещения ограничена, и одна машина может заменить две.
Выбирайте отдельные машины, когда
- Длительные производственные циклы — это почти чистая токарная обработка.
- Для больших призматических деталей вам понадобится очень большая зона фрезерования.
- У вас уже есть свободные мощности с обеих сторон
- Удаление тяжелого фрезерного материала может вызвать нагрузку на револьверную головку комбинированного станка.
Полезная мысленная модель: каждое изменение загрузки машины является источником ошибки. Токарно-фрезерный центр снимает по три-четыре загрузки на деталь, а при смешанной мелкосерийной работе каждая снятая загрузка есть прямая прибыль.
Что проверить перед заказом
Список спецификаций имеет значение только в том случае, если производитель может предоставить конфигурацию и поддержать ее. Задайте эти вопросы и запишите ответы.
- Пользовательская конфигурация: Можно ли адаптировать диапазон скоростей шпинделя, компоновку револьверной головки, систему подачи СОЖ и обработку стружки к вашим деталям?
- Стандарт приемки: Как машина проверяется на вашей собственной заготовке перед поставкой?
- Опыт и результаты: поставил ли завод сопоставимые машины? Собственные данные компании отражают более чем 20-летний опыт работы в отрасли, годовой объем производства около 1000 машин и более 500 установок у клиентов.
20 Многолетний опыт работы в отрасли
1000 Машин выпущено в год
500 Клиентские установки
Профиль производителя, например Хунцзя с ЧПУ company introduction — это разумная отправная точка, но реальным ориентиром будет ваша собственная пробная часть. Попросите провести испытание на резку репрезентативной заготовки; результат расскажет вам больше, чем любая брошюра.
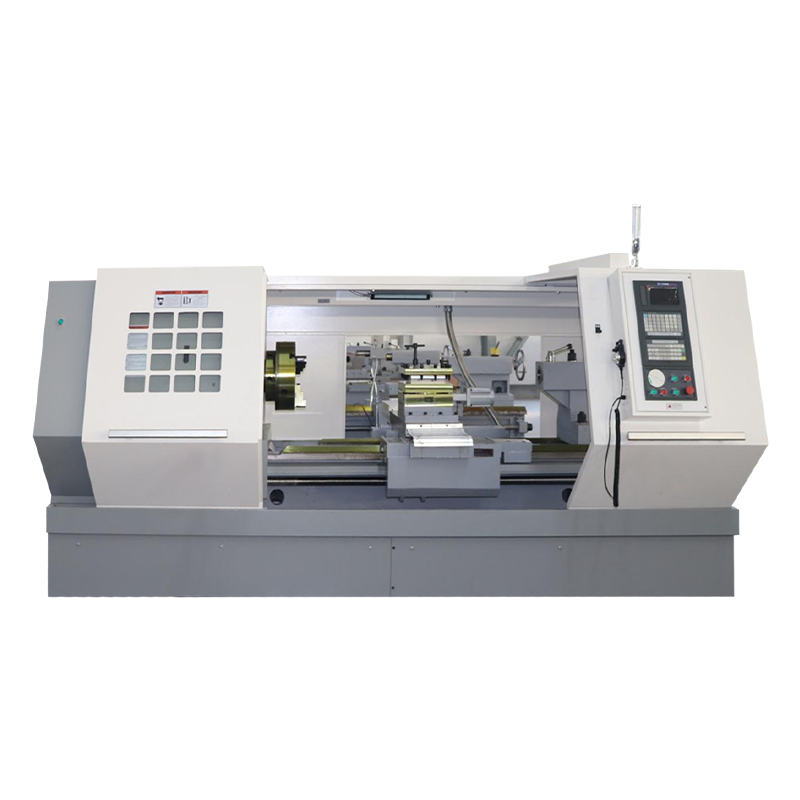
Для производства валов и втулок в больших объемах машина NC110DY компании Hongjia использует высокопроизводительную конфигурацию для сокращения времени цикла, что является именно тем вариантом, который стоит изучить, когда количество партий достигает тысяч.
Купите машину, которая подходит для тех деталей, которые у вас есть сегодня, и оставьте запас на детали, которые вы предложите завтра. Правильный токарно-фрезерный центр с ЧПУ выполняет работу двух станков, даже не требуя от оператора повторного зажима детали.
Авторское право © Ningbo Hongjia CNC Technology Co., Ltd.
